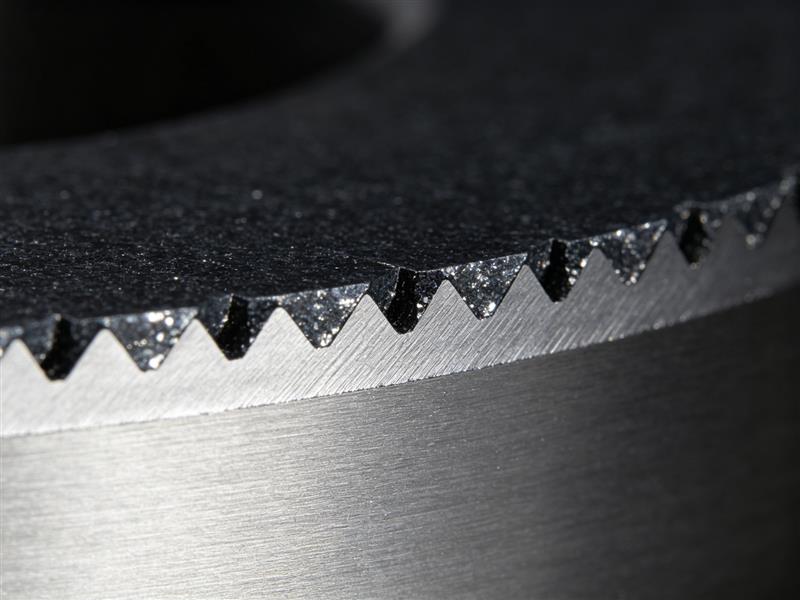
PCD (Polycrystalline Diamond — поликристаллический алмаз) и PDC (Polycrystalline Diamond Compact — поликристаллический алмазный композит) — это современные сверхтвёрдые материалы, сочетающие уникальные свойства алмаза с прочностью и вязкостью твёрдого сплава. Они произвели революцию в резании, бурении и обработке твёрдых материалов.
Что такое PCD?
PCD — это поликристаллический алмазный материал, состоящий из множества мелких алмазных зёрен, спеченных между собой в единое целое с металлической связкой.
Структура PCD:
- Алмазные зёрна (размером 0.5–50 мкм) — 85–95% объёма
- Связка из кобальта (Co) или других металлов — 5–15% объёма
- Зёрна соединены между собой прямыми алмаз-алмазными связями (diamond-to-diamond bonding)
Ключевое отличие от монокристалла:
- Монокристалл алмаза имеет анизотропию (разные свойства в разных направлениях) и плоскости спайности
- PCD изотропен — свойства одинаковы во всех направлениях
- PCD не имеет плоскостей спайности, поэтому более вязкий и устойчив к ударным нагрузкам
- PCD можно изготавливать в виде пластин любой формы и размера
Что такое PDC?
PDC (Polycrystalline Diamond Compact) — это композитный материал, состоящий из двух слоёв, спеченных в единое целое:
- Верхний слой — PCD (поликристаллический алмаз), толщиной 0.5–2 мм
- Нижний слой — твёрдый сплав на основе карбида вольфрама (WC-Co), толщиной 2–10 мм
Принцип устройства:
- Алмазный слой обеспечивает высокую твёрдость, износостойкость и режущие свойства
- Твердосплавная подложка обеспечивает прочность, вязкость и возможность пайки/крепления
- Два слоя спекаются в единое целое в процессе HPHT, образуя прочный переходной слой
Преимущества PDC перед чистым PCD:
- PCD хрупок и трудно крепится к инструменту
- PDC можно паять, сваривать, крепить винтами — как обычный твёрдый сплав
- Твердосплавная подложка гасит ударные нагрузки, предотвращая сколы алмазного слоя
- Стоимость PDC ниже, чем цельного PCD такой же толщины
Технология производства PCD/PDC
PCD и PDC производятся методом HPHT (High Pressure High Temperature), аналогично синтезу монокристаллов, но с важными отличиями — происходит не рост отдельных кристаллов, а спекание массива зёрен в единый композит.
Этап 1: Подготовка шихты
- Для PCD: алмазный порошок нужной зернистости (обычно смесь нескольких фракций для плотной упаковки) + кобальтовый порошок (связующий агент). Тщательное смешивание для равномерного распределения.
- Для PDC: на дно контейнера помещается твердосплавная подложка (WC-Co), сверху насыпается алмазный порошок с добавкой кобальта. Кобальт из твердосплавной подложки также диффундирует в алмазный слой во время спекания.
Этап 2: Сборка контейнера
- Шихта помещается в ниобиевую или танталовую капсулу (защита от внешней среды)
- Капсула помещается в графитовый нагреватель
- Вся сборка помещается в матрицу из пирофиллита (передаёт давление, обеспечивает электроизоляцию)
Этап 3: HPHT спекание
Параметры процесса:
- Давление: 50–70 кбар (5–7 ГПа) — выше, чем для синтеза монокристаллов
- Температура: 1400–1600 °C
- Время выдержки: 3–30 минут (в зависимости от размера и толщины)
- Среда: инертная (защищена капсулой)
Что происходит во время спекания:
- Кобальт плавится и пропитывает пространство между алмазными зёрнами
- Под действием высокого давления и температуры происходит растворение-осаждение углерода
- На границах зёрен образуются прямые алмаз-алмазные связи (diamond-to-diamond bonding)
- Зёрна срастаются в единый поликристаллический монолит
- Для PDC: происходит диффузионное соединение алмазного слоя с твердосплавной подложкой через переходный слой
Ключевой момент: прямые алмаз-алмазные связи образуются только при давлении выше 5 ГПа. При более низком давлении зёрна просто спекаются через металлическую связку (как в обычных металлокерамических материалах), и материал не обладает уникальными свойствами PCD.
Этап 4: Обработка после спекания
- Извлечение: разборка сборки, удаление капсулы и остатков матрицы
- Очистка: удаление остатков графита и посторонних включений (кислотная обработка)
- Контроль качества:
- Ультразвуковой контроль — обнаружение внутренних трещин и расслоений
- Измерение твёрдости и плотности
- Микроструктурный анализ — оптический и электронный микроскоп
- Проверка прочности сцепления слоёв (для PDC)
- Механическая обработка:
- Резка на нужные размеры (лазерная или электроэрозионная)
- Шлифование и доводка рабочих поверхностей
- Заточка режущих кромок
- Пайка к корпусу инструмента
Свойства PCD/PDC
| Свойство | PCD | PDC | Монокристалл алмаза | Твёрдый сплав WC-Co |
|---|---|---|---|---|
| Твёрдость, ГПа | 50–80 | 50–80 (алмазный слой) | 70–100 | 15–20 |
| Плотность, г/см³ | 3.8–4.2 | 10–14 (вместе с подложкой) | 3.52 | 14–15 |
| Прочность на изгиб, МПа | 800–1200 | 1500–2500 | 300–600 | 2000–3000 |
| Теплопроводность, Вт/(м·К) | 200–500 | 200–500 | 600–2500 | 80–120 |
| Устойчивость к удару | Низкая | Средняя | Очень низкая | Высокая |
| Возможность пайки | Нет | Да | Нет | Да |
Применение PCD/PDC
1. Режущий инструмент (PCD-пластины)
- Токарные и фрезерные резцы для обработки цветных металлов (алюминий, медь)
- Обработка углеродных композитов (CFRP), стеклопластиков, керамики
- Обработка древесины и древесных композитов (МДФ, ДСП, фанера)
- Скорость резания в 10–100 раз выше, чем у твердосплавного инструмента
- Стойкость в 50–200 раз выше
2. Буровые долота (PDC-катушки)
- PDC-долота для нефтегазового бурения — основной тип долот для мягких и средних пород
- PDC-катушки (cutters) — цилиндрические PDC-элементы диаметром 8–19 мм, напаянные на корпус долота
- Срок службы PDC-долота в 5–10 раз выше, чем у лопастных
- Скорость бурения выше на 30–50%
3. Геологоразведочные коронки
- Импрегнированные (импрегнейтed) коронки — алмазный порошок, распределённый по всей коронке
- Surface-set (поверхностные) коронки — PCD-элементы, закреплённые на торце коронки
- Для бурения твёрдых и абразивных пород (гранит, базальт, кварцит)
4. Другие применения
- Алмазные проволочные пилы для резки камня
- Обдирочные и шлифовальные круги
- Детали насосов и клапанов для абразивных сред
- Износостойкие покрытия и накладки
Интересные факты
- PCD был впервые синтезирован в 1960-х годах компанией De Beers (торговая марка Syndite).
- Первое промышленное применение PCD — буровые долота для нефтегазовой отрасли, которые произвели революцию в скорости бурения.
- Современные PCD-инструменты работают при скоростях резания до 5000 м/мин.
- Один PDC-резец может обработать до 100 км поверхности алюминия без переточки.
- Для производства PCD используется алмазный порошок разной зернистости: мелкозернистый (0.5–2 мкм) для чистовой обработки, крупнозернистый (10–50 мкм) для черновой.
- Прямые алмаз-алмазные связи в PCD образуются только при давлении выше 5 ГПа — при более низком давлении зёрна просто спекаются через металлическую связку.
Типичные дефекты PCD и их причины
- Расслоение алмазного слоя и вольфрамовокарбидной подложки — часто из-за рассогласования КТР или недостаточного давления при спекании.
- Макропоры в алмазном слое — следствие плохой дисперсности порошка или слишком широкого гранулометрического состава.
- Каталитическое графитирование — высокое содержание Fe/Ni/Co в исходном порошке.
Большинство этих дефектов закладывается ещё на стадии выбора порошка, а не на прессовании. Поэтому входной контроль (ICP, лазерный гранулометр, SEM) критичен.
Температурный предел PCD
При нагреве выше 700–800°C в атмосфере кислорода алмазный слой PCD начинает окисляться, а кобальтовая связка — расширяться быстрее алмаза, что вызывает микрорастрескивание. Поэтому PCD-инструмент запрещено работать с перегревом: при точении стали необходимо интенсивное СОЖ, а при бурении — продувка промывочной жидкостью. Для высокотемпературных операций существуют модификации с вытравленной кобальтовой связкой (leached PCD), выдерживающие до 1100°C, но они дороже и хрупче.
При выборе PCD-заготовки всегда уточняйте: толщина алмазного слоя, марка WC-подложки, термостойкость (стандартная ~700°C или leached ~1100°C) и рабочий диаметр. Эти параметры определяют применимость компакта в конкретной операции.
Прочность связи алмаз–алмаз
Механические свойства PCD/PDC определяются не только размером зёрен, но и прочностью связи между ними. В PCD алмазные зёрна спекаются напрямую (алмаз-алмазная связь), в PDC — через тонкий слой кобальта из подложки. Металлические примеси на поверхности зёрен катализируют графитизацию и ослабляют эту связь, поэтому чистота напрямую влияет на ударную вязкость и ресурс композита. Контроль примесей (Fe+Ni+Co ≤ 65 ppm, для премиум ≤ 30 ppm) — обязательное условие стабильного качества.