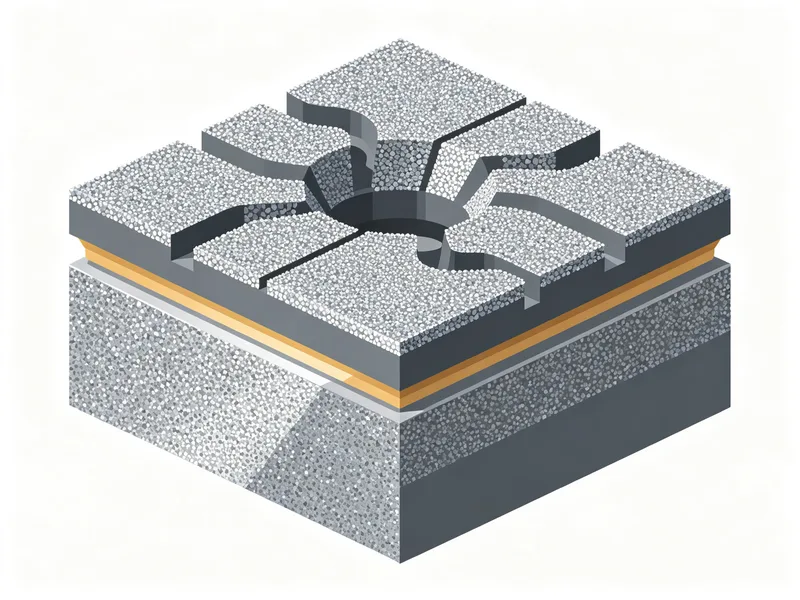
PDC (Polycrystalline Diamond Compact) — поликристаллический алмазный компакт, спечённый на карбид-вольфрамовой подложке при 5–6 ГПа и 1500–2000°C. PDC-коронки доминируют в нефтегазовом бурении (около 70% мирового парка коронок) и всё чаще заменяют шарошечные коронки в горном бурении. Срок службы и скорость бурения PDC-коронки на 60–70% определяются качеством алмазного порошка, использованного при изготовлении PDC.
Ключевые требования к алмазному порошку для PDC
1. Зернистость: 2–30 мкм в зависимости от применения
Зернистость алмаза в PDC определяет баланс между износостойкостью и ударной вязкостью:
| Зернистость | Износостойкость | Ударная вязкость | Применение |
|---|---|---|---|
| 2–5 мкм (мелкозернистый) | Очень высокая | Низкая (хрупкий) | Нефтегазовое бурение, мягкие–средние породы, высокая абразивность |
| 10–20 мкм (среднезернистый) | Высокая | Средняя | Универсальное, средние–твёрдые породы |
| 20–30 мкм (крупнозернистый) | Средняя | Высокая | Горное бурение, твёрдые породы, высокая ударная нагрузка |
| Бимодальный (2–5 + 10–15 мкм) | Очень высокая | Высокая | Премиум-PDC, сложные условия бурения |
Бимодальное распределение (смесь мелких и крупных зёрен) — современный тренд в PDC-производстве. Мелкие зёрна заполняют промежутки между крупными, повышая плотность алмазного слоя и износостойкость, а крупные зёрна обеспечивают ударную вязкость. Это позволяет получить PDC с высокой износостойкостью и высокой ударной вязкостью одновременно — то, что невозможно при мономодальном распределении.
2. Прочность (TI) и термостойкость (TTI)
TI (Toughness Index) — индекс вязкости, измеряемый по ASTM B679: определённое количество алмаза помещается в стальной цилиндр с шариками, подвергается вибрации, затем измеряется процент сохранившихся целых зёрен. Для PDC требуется TI ≥ 60% (высокопрочный алмаз класса SMD).
TTI (Thermal Toughness Index) — термический индекс вязкости: алмаз предварительно нагревают до 1100°C в инертной атмосфере, затем измеряют TI. TTI показывает, какую прочность алмаз сохраняет после термического удара — критично для PDC, поскольку при бурении температура на режущей кромке может достигать 700–900°C. Для PDC требуется TTI ≥ 50% (отношение TTI/TI ≥ 0.8).
3. Чистота: ≤ 65 ppm металлических примесей
При спекании PDC при 1500–2000°C металлические примеси (Fe, Ni, Co) в алмазных зёрнах:
- Катализируют обратное превращение алмаза в графит на границах зёрен, ослабляя алмаз-алмазные связи
- Создают зоны напряжения из-за разницы коэффициентов теплового расширения, приводя к микротрещинам
- Снижают износостойкость PDC в 2–3 раза
Для стандартного PDC требуется суммарное содержание Fe+Ni+Co ≤ 65 ppm. Для высококачественного PDC (премиум-сегмент) — ≤ 30 ppm. Внутренние включения металла (внутри кристаллов) невозможно удалить очисткой — они определяются качеством исходного синтезированного алмаза.
Классификация горных пород и подбор PDC
| Тип породы | Твёрдость (по Моосу) | Абразивность | Зернистость PDC |
|---|---|---|---|
| Глина, песок, мел | 1–3 | Низкая | 10–20 мкм |
| Известняк, доломит, сланец | 3–5 | Средняя | 5–15 мкм |
| Песчаник, гранит, сиенит | 6–7 | Высокая | 2–10 мкм |
| Базальт, габбро, кварцит | 7–8 | Очень высокая | 2–5 мкм (бимодальный) |
| Железная руда, хромит | 5–7 | Очень высокая | 10–20 мкм (ударопрочный) |
Механизм износа PDC и роль алмазного порошка
PDC изнашивается по нескольким механизмам, и каждый из них зависит от свойств алмазного порошка:
- Абразивный износ — алмазные зёрна постепенно стачиваются породой. Определяется прочностью (TI) алмаза: высокий TI = медленный износ.
- Термический износ — при высокой температуре (≥700°C) алмаз окисляется и графитизируется. Определяется термостойкостью (TTI) и чистотой: низкие примеси = выше температура начала графитизации.
- Ударное разрушение (сколы) — при прохождении через слоистое породообразование или при заклинивании коронки PDC испытывает ударные нагрузки, приводящие к сколам режущей кромки. Определяется зернистостью: крупные зёрна = выше ударная вязкость.
- Выкрашивание зёрен — отдельные алмазные зёрна выпадают из PDC-матрицы из-за слабой алмаз-алмазной связи. Определяется чистотой и условиями спекания: низкие примеси = прочные алмаз-алмазные связи.
Процесс спекания PDC и его влияние на выбор порошка
PDC изготавливается в аппаратах высокого давления высокой температуры (HPHT-прессах). Типичный цикл спекания:
- Загрузка: алмазный порошок укладывается на WC-Co подложку в графитовой контейнер.
- Нагнетание давления до 5–6 ГПа в течение 10–15 минут.
- Нагрев до 1500–1600°C в течение 2–5 минут. Кобальт из подложки расплавляется и «просачивается» в алмазный слой, связывая зёрна.
- Выдержка 60–120 секунд при максимальных параметрах.
- Сброс давления и охлаждение за 3–5 минут.
Из этого цикла следуют два ключевых требования к порошку. Во-первых, зёрна должны выдержать давление 5–6 ГПа без разрушения — отсюда требование TI ≥ 60%. Во-вторых, чистота поверхности критична: металлические примеси (Fe, Ni) катализируют графитизацию при 1500°C, разрушая алмаз-алмазные связи. Порошок с содержанием Fe+Ni+Co > 100 ppm даёт PDC с пониженной износостойкостью.
Десорбция кобальта (leaching) и термостойкость PDC
При бурении на больших глубинах температура на режущей кромке может достигать 700–900°C. При этой температуре кобальт (металлическая связка в PDC) расширяется в 3–4 раза сильнее алмаза, что вызывает микротрещины и каталитическую графитизацию. Чтобы продлить срок службы PDC в горячих условиях, применяют химическое выщелачивание кобальта (cobalt leaching) из поверхностного слоя толщиной 0.3–0.5 мм:
- PDC погружается в горячую смесь кислот (HNO₃ + HCl) на 4–12 часов.
- Кобальт вытравливается из межзёрновых промежутков, алмазный каркас остаётся.
- Выщелоченный PDC выдерживает температуру до 1100°C без катастрофического разрушения (обычный PDC — до 700–750°C).
Выщелоченный PDC используется для бурения горячих скважин и при базальтовых пластах. Стоит он на 30–50% дороже обычного, но окупается увеличением ресурса на 50–100%. Для производства выщелоченного PDC требуется ещё более чистый порошок (Fe+Ni+Co ≤ 30 ppm), так как остаточные металлические примеси не вытравливаются из алмазного каркаса полностью.
Входной контроль порошка для PDC: чек-лист
Перед запуском порошка в производство каждая партия должна пройти входной контроль. Минимальный набор тестов:
| Параметр | Метод | Допуск |
|---|---|---|
| D50 | Лазерная гранулометрия (ISO 13320) | ±10% от номинала |
| D90/D10 | Лазерная гранулометрия | ≤ 2.5 (узкое) |
| Fe+Ni+Co | ICP-OES | ≤ 65 ppm (≤30 ppm для премиум) |
| TI | ASTM B679 | ≥ 60% |
| TTI | ASTM B679 + нагрев 1100°C | ≥ 50% |
| Форма зёрен | SEM, 5000× | Кубическая/промежуточная, без игл |
| Влажность | LOI при 110°C | ≤ 0.3% |
Геометрия PDC-резца и её влияние на выбор порошка
PDC-резец (cutter) на коронке имеет не только толщину алмазного слоя (обычно 1.5–2.5 мм), но и специфическую геометрию передней грани. От неё зависит, какую нагрузку испытывает алмазный порошок при бурении:
- Положительная передняя грань (positive rake, -10° … -20°) — снижает силу резания, но увеличивает ударные нагрузки на срез. Требуется порошок с высоким TI (≥70%) и бимодальным распределением для баланса износостойкости и ударной вязкости.
- Отрицательная передняя грань (negative rake, +10° … +20°) — увеличивает прочность режущей кромки для твёрдых пород, но повышает теплообразование. Требуется порошок с высоким TTI (≥55%) и пониженным содержанием Co-примесей (≤30 ppm), чтобы выдерживать температуру.
- Сферическая / куполообразная грань (dome/crusher profile) — используется в компрессионных бурах по абразивным породам. Требуется очень крупный и прочный алмаз (20–30 мкм, TI ≥ 80%), так как механизм износа — ударная деформация, а не резание.
Типичные ошибки при выборе PDC-порошка
- Выбор только по цене за карат. Дешёвый порошок с TI 50% и примесями 150 ppm может уронить ресурс PDC в 2–3 раза, и в итоге каждый метр проходки будет стоить дороже. Считайте стоимость на метр бурения, а не на карат.
- Игнорирование TTI. Заказчик смотрит только на TI 70%, но не спрашивает TTI. В результате PDC работает на поверхности, где температура 500°C, и разрушается за несколько часов. TTI/TI должно быть ≥ 0.8 для горячих скважин.
- Один порошок на все условия бурения. Универсального PDC-порошка не существует. Для мягких глин и для базальта нужны совершенно разные составы. Один поставщик не может закрыть все ваши задачи одним SKU.
Ключевой вывод: PDC — это компромиссный материал. Невозможно одновременно максимизировать износостойкость, термостойкость и ударную вязкость. Выбор алмазного порошка (зернистость, TI, TTI, чистота) — это осознанный выбор приоритетов в зависимости от условий бурения. Бимодальные составы и легирование PDC (добавки SiC, WC) — современные направления, позволяющие сдвинуть этот компромисс в лучшую сторону.
Бимодальные составы в деталях
Бимодальное распределение сочетает мелкое зерно (2–5 мкм) и крупное (10–15 мкм) в одном алмазном слое. Мелкие зёрна заполняют пустоты между крупными, повышая плотность упаковки и износостойкость, а крупные обеспечивают ударную вязкость. На практике в твёрдых абразивных породах бимодальный PDC даёт на 20–30% больший ресурс, чем мономодальный той же средней зернистости, при сопоставимой скорости бурения. Недостаток — более жёсткие требования к однородности смешивания при изготовлении PDC.