PDC(聚晶金刚石复合片)——在5-6GPa和1500-2000°C下烧结在碳化钨基体上的聚晶金刚石层。PDC钻头主导油气钻井(约占全球钻头保有量70%),并在矿山钻井中越来越多地替代牙轮钻头。PDC钻头的寿命和钻速60-70%取决于制造PDC所用金刚石粉末的质量。
PDC用金刚石粉末的关键要求
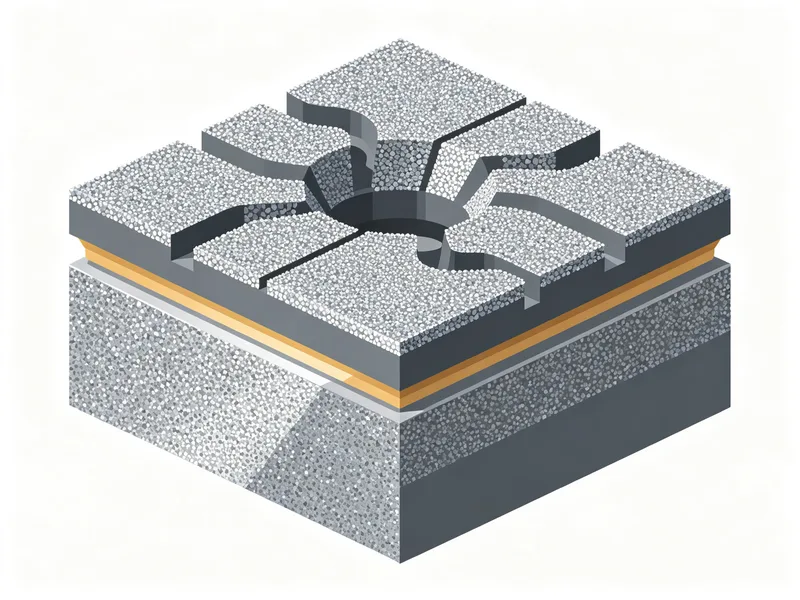
1. 粒度:按应用选2-30μm
PDC中金刚石粒度决定了耐磨性和抗冲击韧性之间的平衡:
| 粒度 | 耐磨性 | 抗冲击韧性 | 应用 |
|---|---|---|---|
| 2–5 μm(细粒) | 极高 | 低(脆性) | 油气钻井、软-中硬地层、高研磨性 |
| 10–20 μm(中粒) | 高 | 中 | 通用、中-硬地层 |
| 20–30 μm(粗粒) | 中 | 高 | 矿山钻井、硬地层、高冲击载荷 |
| 双峰(2–5 + 10–15 μm) | 极高 | 高 | 高端PDC、复杂钻井条件 |
双峰分布(细颗粒和粗颗粒混合)——PDC制造的现代趋势。细颗粒填充粗颗粒间隙,提高金刚石层密度和耐磨性,粗颗粒提供抗冲击韧性。这使PDC同时具有高耐磨性和高抗冲击韧性——单峰分布无法实现。
2. 强度(TI)和热韧性(TTI)
TI(韧性指数)——按ASTM B679测量:将一定量金刚石放入带钢球的钢筒中振动,然后测量保持完整颗粒的百分比。PDC要求TI≥60%(高强度SMD级金刚石)。
TTI(热韧性指数)——将金刚石在惰性气氛中预热至1100°C,然后测量TI。TTI显示金刚石在热冲击后保留多少强度——对PDC至关重要,因为钻井时切削刃温度可达700-900°C。PDC要求TTI≥50%(TTI/TI比≥0.8)。
3. 纯度:金属杂质≤65ppm
在1500-2000°C烧结PDC时,金刚石颗粒中的金属杂质(Fe、Ni、Co):
- 催化晶界处金刚石逆转为石墨,削弱金刚石-金刚石键
- 因热膨胀系数差异产生应力区,导致微裂纹
- PDC耐磨性降低2-3倍
标准PDC要求Fe+Ni+Co总含量≤65ppm。高品质PDC(高端段)——≤30ppm。内部金属包裹体(晶体内部)无法通过净化去除——它们由原始合成金刚石的质量决定。
岩层分类与PDC选型
| 岩层类型 | 硬度(莫氏) | 研磨性 | PDC粒度 |
|---|---|---|---|
| 黏土、砂岩、白垩 | 1–3 | 低 | 10–20 μm |
| 石灰岩、白云岩、页岩 | 3–5 | 中 | 5–15 μm |
| 砂岩、花岗岩、正长岩 | 6–7 | 高 | 2–10 μm |
| 玄武岩、辉长岩、石英岩 | 7–8 | 极高 | 2–5 μm(双峰) |
| 铁矿石、铬铁矿 | 5–7 | 极高 | 10–20 μm(抗冲击) |
PDC磨损机理及金刚石粉末的作用
PDC通过多种机理磨损,每种都取决于金刚石粉末的性能:
- 研磨磨损——金刚石颗粒被岩层逐渐磨耗。由金刚石强度(TI)决定:TI高=磨损慢。
- 热磨损——高温(≥700°C)下金刚石氧化和石墨化。由热韧性(TTI)和纯度决定:杂质低=石墨化起始温度高。
- 冲击破碎(崩缺)——通过层状地层或钻头卡钻时,PDC承受冲击载荷,导致切削刃崩缺。由粒度决定:粗颗粒=抗冲击韧性高。
- 颗粒拔出——个别金刚石颗粒因金刚石-金刚石键弱而从PDC基体中脱落。由纯度和烧结条件决定:杂质低=金刚石-金刚石键强。
PDC烧结工艺及其对粉末选型的影响
PDC在高温高压(HPHT)压机中制造。典型烧结循环:
- 装料:金刚石粉末铺在石墨容器中的WC-Co衬底上。
- 10-15分钟内升压至5-6GPa。
- 2-5分钟内加热至1500-1600°C。衬底中的钴熔化并"渗入"金刚石层,粘结颗粒。
- 峰值参数保温60-120秒。
- 3-5分钟卸压冷却。
从该循环得出两个关键粉末要求。第一,颗粒必须承受5-6GPa而不破碎——因此要求TI≥60%。第二,表面纯度至关重要:金属杂质(Fe、Ni)在1500°C催化石墨化,破坏金刚石-金刚石键。Fe+Ni+Co>100ppm的粉末生产的PDC耐磨性降低。
钴浸出(leaching)与PDC热稳定性
深井钻井时,切削刃温度可达700-900°C。在此温度下,钴(PDC中的金属结合剂)膨胀比金刚石大3-4倍,引起微裂纹和催化石墨化。为延长PDC在高温条件下的寿命,对0.3-0.5mm表层进行化学钴浸出:
- PDC浸入热酸混合液(HNO₃+HCl)4-12小时。
- 钴从晶间间隙浸出,金刚石骨架保留。
- 浸出PDC可承受高达1100°C而不灾难性失效(普通PDC——700-750°C)。
浸出PDC用于热井和玄武岩层钻井。比普通PDC贵30-50%,但寿命延长50-100%回本。制造浸出PDC需要更纯净的粉末(Fe+Ni+Co≤30ppm),因为残留金属杂质无法从金刚石骨架中完全去除。
PDC用粉末入厂检验:检查表
粉末投产前,每批必须通过入厂检验。最低测试集:
| 参数 | 方法 | 验收 |
|---|---|---|
| D50 | 激光粒度(ISO 13320) | 标称值 ±10% |
| D90/D10 | 激光粒度 | ≤ 2.5(窄分布) |
| Fe+Ni+Co | ICP-OES | ≤ 65 ppm(高端 ≤30 ppm) |
| TI | ASTM B679 | ≥ 60% |
| TTI | ASTM B679 + 1100°C 加热 | ≥ 50% |
| 颗粒形状 | SEM, 5000× | 立方/过渡形,无针状 |
| 水分 | 110°C 灼烧减量 | ≤ 0.3% |
PDC切削齿几何及其对粉末选型的影响
钻头上的PDC切削齿不仅有金刚石层厚度(通常1.5-2.5mm),还有特定的前刀面几何。这决定了钻井时金刚石粉末承受的载荷:
- 正前角(-10°至-20°)——降低切削力但增加剪切冲击载荷。需高TI(≥70%)和双峰分布粉末以平衡耐磨和抗冲击。
- 负前角(+10°至+20°)——增强硬岩切削刃强度但增加发热。需高TTI(≥55%)和较低Co杂质(≤30ppm)粉末以承受温度。
- 球面/破碎齿型——用于研磨性地层的复合钻头。需很粗很强的金刚石(20-30μm,TI≥80%),因为磨损机理是冲击变形而非切削。
PDC粉末选型常见错误
- 只按每克拉价选。TI 50%、杂质150ppm的便宜粉末可使PDC寿命降2-3倍,最终每米钻进更贵。按每米成本而非每克拉算。
- 忽视TTI。客户只看TI 70%不问TTI。结果PDC在500°C地表工作,几小时就失效。热井TTI/TI须≥0.8。
- 一种粉末打所有井。通用PDC粉末不存在。软黏土和玄武岩需要完全不同的配方。一家供应商不可能用单一SKU满足您所有需求。
关键结论:PDC是一种折中材料。不可能同时最大化耐磨性、热稳定性和抗冲击韧性。金刚石粉末选型(粒度、TI、TTI、纯度)是根据钻井条件有意识地选择优先级。双峰配方和PDC合金化(添加SiC、WC)——是推动这一折中向更好方向发展的现代方向。
双峰配方详解
双峰分布在同一金刚石层内组合细粒(2–5 μm)与粗粒(10–15 μm)。细粒填充粗粒间隙,提高堆积密度与耐磨性,粗粒提供抗冲击韧性。实践中,在硬而磨蚀的地层,双峰 PDC 比同平均粒度的单峰 PDC 寿命长 20–30%,钻速相当。缺点是对 PDC 制造时混合均匀性要求更严。