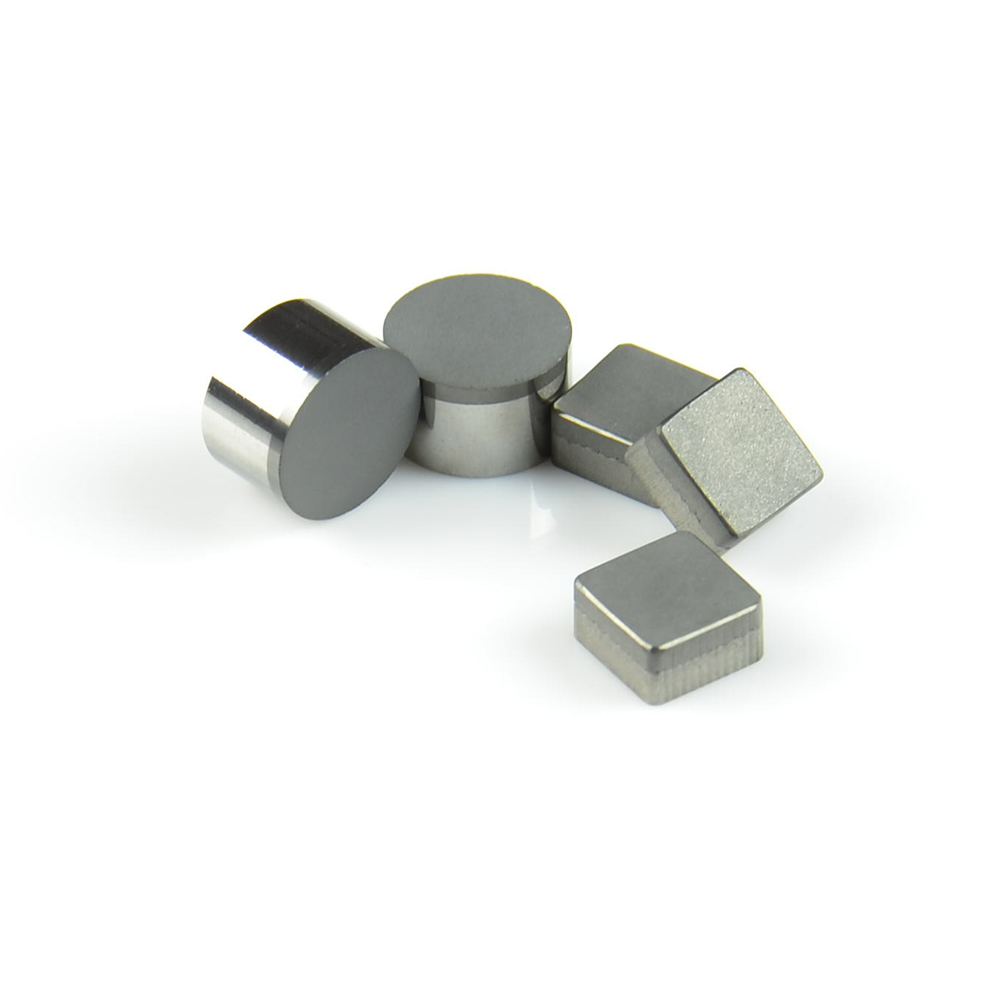
聚晶金刚石(PCD)和聚晶金刚石复合片(PDC)是切削刀具、钻头和拉丝模的关键材料。原始金刚石微粉的质量直接决定PCD/PDC制品的性能和寿命。本文解析PCD/PDC用粉要求、烧结工艺和应用领域。
什么是PCD和PDC
PCD(聚晶金刚石)——多颗金刚石颗粒在高温高压下通过催化剂(通常是钴)烧结在一起的材料。PDC(聚晶金刚石复合片)——PCD层烧结在硬质合金(WC-Co)衬底上,提高强度和安装便利性。PCD用于切削刀具(车削、铣削、钻削刀片),PDC用于钻头(石油、天然气、煤炭、地质)和拉丝模。
PCD/PDC用粉要求
PCD/PDC烧结对金刚石微粉要求最高。烧结密度、PCD层强度和热稳定性取决于粉末质量。主要要求:
- 类球形晶形——流动性和堆积密度高,促进均匀烧结
- 高强度(拉曼≥2.7)——颗粒承受高压不破碎
- 热稳定性——100°C保持2-3小时结构不变(灰分测试)
- 窄粒度分布——D10/D50/D90严格控制
- 超高纯度——总杂—16ppm(ICP分析)
- 无条—棒状颗粒和片状晶粒
PCD/PDC烧结工艺
PCD/PDC烧结在高压设备(六面顶压机或铰链式压机)中进行,流程如下:
- 备料:金刚石粉与催化剂(钴、硅)混合,装入难熔金属杯(钽、铌、钼)
- 组装:粉杯置于硬质合金衬底上(PDC)或无衬底(PCD),组件放入传压介质(叶蜡石、食盐)
- 烧结:压力升—-6GPa,温—500-2000°C,保—-10分钟。在高温高压下钴熔化,促进金刚石颗粒生长和金刚石-金刚石结合
- 后处理:取出、清除传压介质、磨削、抛光、质量检测
粒度对PCD性能的影响
| 粒度 | PCD类型 | 强度 | 耐磨性 | 应用 |
|---|---|---|---|---|
| W40–W28 | 粗粒度 | 高 | 极高 | 钻探、采矿 |
| W20–W14 | 中粒度 | 中 | 高 | 切削刀具、铝加工 |
| W10–W7 | 细粒度 | 较高 | 中 | 精加工、木材加工 |
| W5–W1 | 超细 | 最高 | 低 | 精密刀具、陶瓷加工 |
PCD/PDC应用
- 石油天然气钻探用PDC齿——在磨蚀性地层(砂岩、石灰岩)中工作
- 煤炭和地质钻探用PDC齿——煤、矿石、建筑岩层钻头
- PCD切削刀具——车削、铣削、钻削刀片,加工铝、铜、塑料、木材、碳纤维
- PCD/PDC拉丝模——拉拔铜、铝、钢丝,包括不锈钢
- PCD木材和复合材料加工刀具——铣刀、锯片、钻头
为什么双级配比优于单一级配
工业PCD很少用单一窄粒度烧结。常用粗细颗粒混合:粗粒成骨架,细粒填空隙。这提高了层内金刚石总比例和烧结密度,进而提高耐磨性。单用一级,颗粒间留大孔,后来被钴填充,在工作层留下薄弱点。因此订PCD粉不是订一个数,而是订粗细比例。我们按你的钻探或加工任务配比,而非盲目发货。
钻头用什么粉,刀片用什么粉
钻齿在磨蚀岩层工作,首要耐磨和抗冲击,粗晶PCD胜出:抗冲击、磨损慢。铝或木精密切削刀片则要锋利稳定的刃和干净纹路,选细粒。差别不在每克拉价,而在你愿意牺牲哪项性能。粗粒耐久但刃较粗;细粒出光但磨耗快。下单前老实回答:主要敌人是井底岩石还是表面光洁度要求。
PCD用粉常见问题
杂质含量为何这么关键?
在高压腔里,任何外来夹杂都是缺陷萌芽。金属杂质妨碍金刚石-金刚石结合,非金属夹杂留在成品层成为疲劳点。对关键钻具,这就是一支好钻头和早期失效之别。
灰分测试是什么,为何要做?
即在1100°C加热数小时后称残余。若加热后颗粒所剩无几,说明热稳定性不足,一部分金刚石会在你自己的烧结炉里烧掉。该测试淘汰经不起循环的料。
PCD用粉需要镀层吗?
经典PCD在钴催化剂下烧结,通常无需额外金属镀层。在钴少或无时镀层才起作用,并按你的工艺单独商定。
简要结论
PCD/PDC是原料价格让位于粉末质量的产品。决定因素不是粒度本身,而是其窄度、纯度和晶形:颗粒要扛住5-6GPa而不碎,并彼此长成无弱界的整体。对钻头和刀片厂商,这意味着按固定规格带分布和杂质报告下单,而非按单一目录尺寸。我们供PCD级微粉,逐批附报告。取 1 kg 起的试单,在批量前于你压机上试烧。
工具中PCD与天然单晶金刚石有何不同?
天然单晶很硬、抛光好,但脆、贵、尺寸有限。PCD是烧结多晶:同硬度更便宜、可做大片、冲击下更稳。代价是刃面略粗、最高工作温度更低。故高速精抛有时仍用单晶,而重载工具几乎都是PCD胜出。
PCD粉报告要看什么?
至少要看:保证粒度与D10/D50/D90、灰分结果和金属杂质。关键钻具还应看单粒强度和片—针状颗粒。若用双级配比,另把粗细比例写死,否则下一批比例可能变。