PCD(聚晶金刚石)和PDC(聚晶金刚石复合片)是现代超硬材料,结合了金刚石的独特性能与硬质合金的强度和韧性。它们在切削、钻探和硬材料加工领域引发了革命。
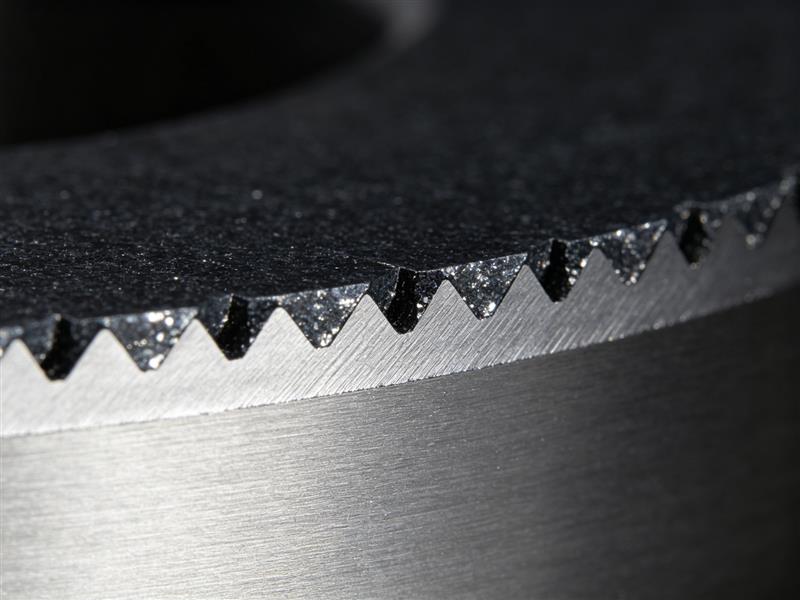
什么是PCD?
PCD是一种聚晶金刚石材料,由许多细小金刚石颗粒与金属结合剂烧结成一个整体。
PCD结构:
- 金刚石颗粒(0.5-50 μm)——占体积85-95%
- 钴(Co)或其他金属结合剂——占体积5-15%
- 颗粒之间通过直接的金刚石-金刚石键(diamond-to-diamond bonding)连接
与单晶的关键区别:
- 金刚石单晶具有各向异性(不同方向性能不同)和解理面
- PCD是各向同性的——所有方向性能相同
- PCD没有解理面,因此更坚韧,更耐冲击载荷
- PCD可以制成任何形状和尺寸的片状
什么是PDC?
PDC(聚晶金刚石复合片)是由两层烧结成一个整体的复合材料:
- 顶层——PCD(聚晶金刚石),厚度0.5-2 mm
- 底层——碳化钨基硬质合金(WC-Co),厚度2-10 mm
结构原理:
- 金刚石层提供高硬度、耐磨性和切削性能
- 硬质合金基体提供强度、韧性和焊接/紧固能力
- 两层在HPHT过程中烧结成一个整体,形成牢固的过渡层
PDC相比纯PCD的优势:
- PCD脆性大,难以紧固到工具上
- PDC可以焊接、钎焊、螺钉紧固——像普通硬质合金一样
- 硬质合金基体吸收冲击载荷,防止金刚石层崩裂
- PDC成本低于相同厚度的整体PCD
PCD/PDC生产工艺
PCD和PDC采用HPHT(高温高压)法生产,类似于单晶合成,但有重要区别——不是单个晶体生长,而是颗粒体烧结成单一复合材料。
阶段1:原料制备
- PCD用:所需粒度的金刚石微粉(通常混合多种粒度以实现紧密堆积)+钴粉(结合剂)。充分混合以实现均匀分布。
- PDC用:容器底部放置硬质合金基体(WC-Co),上方倒入添加钴的金刚石微粉。烧结过程中,硬质合金基体中的钴也会扩散到金刚石层中。
阶段2:腔体组装
- 原料放入铌或钽杯(保护免受外界环境影响)
- 杯子放入石墨加热器
- 整个组件放入叶蜡石介质(传递压力,提供电绝缘)
阶段3:HPHT烧结
工艺参数:
- 压力:50-70千巴(5-7 GPa)——高于单晶合成
- 温度:1400-1600°C
- 保温时间:3-30分钟(取决于尺寸和厚度)
- 环境:惰性(由杯子保护)
烧结过程中发生的变化:
- 钴熔化并渗透到金刚石颗粒之间的空间
- 在高温高压作用下,发生碳的溶解-沉淀
- 在颗粒边界形成直接的金刚石-金刚石键(diamond-to-diamond bonding)
- 颗粒聚结成一个整体聚晶单体
- 对于PDC:金刚石层与硬质合金基体通过过渡层发生扩散结合
关键点:只有在压力高于5 GPa时才会形成直接的金刚石-金刚石键。在较低压力下,颗粒仅通过金属结合剂烧结(如普通金属陶瓷材料),材料不具备PCD的独特性能。
阶段4:烧结后处理
- 提取:拆卸组件,去除杯子和介质残留物
- 净化:去除石墨残留物和外来包裹体(酸处理)
- 质量检测:
- 超声波检测——检测内部裂纹和分层
- 硬度和密度测量
- 显微组织分析——光学和电子显微镜
- 层结合强度测试(PDC用)
- 机械加工:
- 切割成所需尺寸(激光或电火花)
- 工作面的磨削和精研
- 切削刃刃磨
- 钎焊到工具基体
PCD/PDC性能
| 性能 | PCD | PDC | 金刚石单晶 | WC-Co硬质合金 |
|---|---|---|---|---|
| 硬度,GPa | 50–80 | 50–80 (金刚石层) | 70–100 | 15–20 |
| 密度,g/cm³ | 3.8–4.2 | 10–14 (含基体) | 3.52 | 14–15 |
| 抗弯强度,MPa | 800–1200 | 1500–2500 | 300–600 | 2000–3000 |
| 导热系数,W/(m·K) | 200–500 | 200–500 | 600–2500 | 80–120 |
| 抗冲击性 | 低 | 中 | 极低 | 高 |
| 可焊接性 | 否 | 是 | 否 | 是 |
PCD/PDC应用
1. 切削刀具(PCD刀片)
- 有色金属(铝、铜)加工用车刀和铣刀
- 碳复合材料(CFRP)、玻璃钢、陶瓷加工
- 木材和木复合材料(MDF、刨花板、胶合板)加工
- 切削速度比硬质合金刀具高10-100倍
- 刀具寿命长50-200倍
2. 钻头(PDC切削齿)
- 油气钻探用PDC钻头——软到中硬地层的主要钻头类型
- PDC切削齿——直径8-19 mm的圆柱形PDC元件,钎焊在钻头体上
- PDC钻头使用寿命比牙轮钻头长5-10倍
- 钻速高30-50%
3. 勘探取芯钻头
- 孕镶钻头——金刚石微粉分布在整个钻头中
- 表镶钻头——PCD元件固定在钻头端面上
- 用于硬和磨蚀性地层(花岗岩、玄武岩、石英岩)钻探
4. 其他应用
- 石材切割用金刚石绳锯
- 打磨和磨削轮
- 磨蚀性介质用泵和阀门零件
- 耐磨涂层和衬板
有趣的事实
- PCD于20世纪60年代由戴比尔斯公司首次合成(品牌名Syndite)。
- PCD的首个工业应用——油气行业钻头,引发了钻探速度革命。
- 现代PCD刀具切削速度可达5000 m/min。
- 一个PDC切削齿可加工多达100 km的铝表面而无需重磨。
- PCD生产使用不同粒度的金刚石微粉:细粒度(0.5-2 μm)用于精加工,粗粒度(10-50 μm)用于粗加工。
- PCD中直接的金刚石-金刚石键仅在压力高于5 GPa时形成——在较低压力下,颗粒仅通过金属结合剂烧结。
PCD典型缺陷及原因
- 金刚石层与硬质合金衬底分层——常因热膨胀系数不匹配或烧结压力不足。
- 金刚石层宏观孔隙——粉末分散不良或粒度分布过宽所致。
- 催化石墨化——原始粉末中Fe/Ni/Co含量过高。
这些缺陷大多在选粉阶段就已埋下,而非压制阶段。因此入厂检验(ICP、激光粒度仪、SEM)至关重要。
PCD的温度极限
在氧气中加热超过700-800°C时,PCD的金刚石层开始氧化,钴结合剂膨胀快于金刚石,导致微裂纹。因此PCD刀具严禁过热:车钢时需充分冷却,钻井时必须冲洗液。高温作业有脱钴改性(leached PCD),可耐1100°C,但更贵且更脆。
选择PCD毛坯时务必明确:金刚石层厚度、WC衬底牌号、耐热性(标准约700°C或脱钴约1100°C)和工作直径。这些参数决定复合片在具体工序中的适用性。
金刚石–金刚石结合强度
PCD/PDC 的力学性能不仅取决于颗粒尺寸,也取决于颗粒间结合强度。PCD 中金刚石颗粒直接烧结(金刚石-金刚石结合),PDC 中经衬底薄钴层结合。颗粒表面金属杂质催化石墨化并削弱该结合,故纯度直接影响抗冲击韧性与复合材料寿命。控制杂质(Fe+Ni+Co ≤ 65 ppm,高端 ≤ 30 ppm)是稳定质量的必要条件。