Камнерезные диски — самый большой сегмент потребления промышленного алмаза в мире (около 40% от общего объёма). Производитель дисков сталкивается с дилеммой: слишком крупный алмаз даёт высокую скорость резки, но быстро изнашивается и даёт сколы на кромке; слишком мелкий — долговечный, но режет медленно и «зализывается». Правильный выбор зернистости и концентрации определяет 70% эксплуатационных характеристик диска.
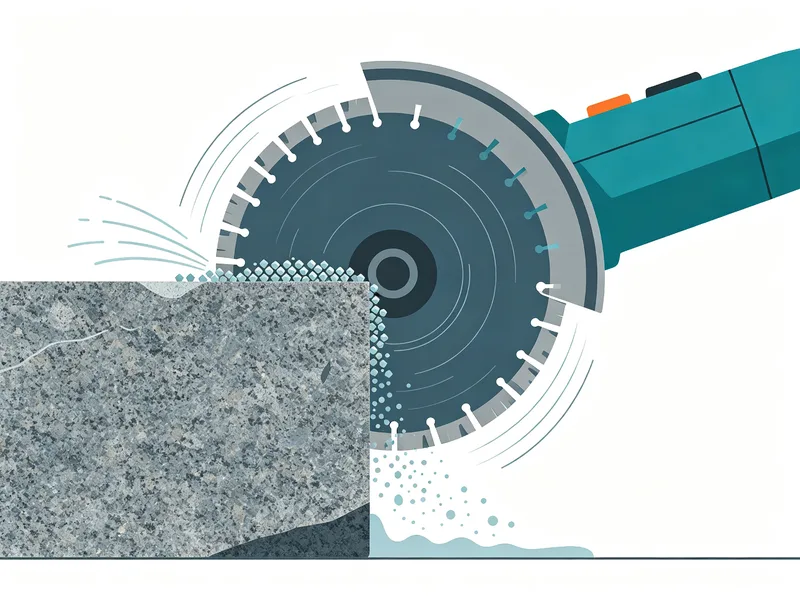
⚠️ Эта статья — учебный обзор применения крупнозернистых алмазов в отрезных пилах по камню (крупная зернистость). DIAMTECH специализируется на алмазном микропорошке класса PCD ≤20 мкм; крупные фракции, описанные здесь, не относятся к нашей стандартной продукции.
Выбор зернистости по типу камня
| Материал | Твёрдость/абразивность | Зернистость (меш) | W-эквивалент |
|---|---|---|---|
| Гранит твёрдый (габбро, базальт) | Высокая твёрдость, низкая абразивность | 30/40 – 40/50 | W50–W63 |
| Гранит средний | Средняя твёрдость | 40/50 – 50/60 | W40–W50 |
| Мрамор, известняк | Низкая твёрдость, высокая абразивность | 50/60 – 60/80 | W28–W40 |
| Керамогранит, керамика | Очень высокая твёрдость, хрупкий | 60/80 – 80/100 | W20–W28 |
| Бетон, асфальт | Средняя абразивность, с арматурой | 30/40 – 40/50 | W50–W63 |
| Песчаник, травертин | Низкая твёрдость, пористый | 40/50 – 50/60 | W40–W50 |
Концентрация алмаза: ключевой параметр
Концентрация алмаза в сегменте измеряется в каратах на кубический сантиметр (ct/см³) или в процентах от объёма. Стандартная концентрация для промышленных дисков — 1.5–3.5 ct/см³ (25–50% по объёму).
| Концентрация | ct/см³ | Скорость резки | Ресурс диска | Применение |
|---|---|---|---|---|
| Низкая | 1.0–1.8 | Высокая | Низкий | Быстрорежущие диски, мрамор |
| Средняя | 1.8–2.5 | Средняя | Средний | Универсальные диски, гранит |
| Высокая | 2.5–3.5 | Ниже средней | Высокий | Долговечные диски, бетон |
Форма зерна и тип связки
Форма зерна
- Остроугольная (разрушенная) — для твёрдых абразивных материалов (гранит, бетон). Острые грани эффективно врезаются в материал. TI (прочность) должен быть высоким (≥ 60%), чтобы зёрна не разрушались преждевременно.
- Промежуточная (кубическая) — универсальная форма для большинства применений. Баланс между скоростью резки и долговечностью.
- Сферическая (окатанная) — для хрупких материалов (керамогранит, стекло). Сферические зёрна не вызывают сколов на кромке реза.
Тип связки
- Металлическая связка (Cu-Sn-Co, Fe-Cu) — наиболее распространённая для камнерезных дисков. Высокая прочность держания алмаза, хорошая теплопроводность. Износ связки должен соответствовать износу алмаза — если связка слишком твёрдая, диск «зализывается»; если слишком мягкая — алмаз выпадает неиспользованным.
- Керамическая связка — для точной резки керамогранита и стекла. Высокая пористость, острое самозатачивание, но ниже прочность.
Распространённые ошибки при производстве дисков
- Использование слишком мелкого порошка для гранита — диск режет медленно, перегревается, связка не изнашивается («зализывание»). Для твёрдого гранита всегда используйте 30/40–40/50 меш.
- Слишком высокая концентрация для мрамора — мрамор абразивен, связка изнашивается быстро, алмаз выпадает неиспользованным. Для мрамора оптимальна низкая концентрация (1.0–1.8 ct/см³).
- Игнорирование прочности (TI) алмаза — для бетона и гранита с высокой ударной нагрузкой требуется алмаз с TI ≥ 60%. Низкопрочный алмаз (TI < 50%) разрушается за несколько резов, диск теряет эффективность.
- Несоответствие связки материалу — для абразивных материалов (мрамор, песчаник) нужна твёрдая связка (медленно изнашивается), для твёрдых (гранит, керамогранит) — мягкая связка (быстро открывает новые зёрна).
Методы изготовления сегментов и требования к порошку
Способ изготовления сегмента напрямую влияет на требования к алмазному порошку. Различают два основных технологических маршрута:
Горячее прессование (hot press)
Смесь металлического порошка (Cu, Sn, Co, Fe, Ni) и алмаза помещается в графитовую матрицу и нагревается до 700–900°C под давлением 15–25 МПа в течение 5–15 минут. При горячем прессовании алмазные зёрна испытывают термическую и механическую нагрузку, поэтому требуется порошок с высокой термостойкостью (TTI ≥ 50%) и высоким TI (≥ 60%). Низкопрочный алмаз частично разрушается при спекании, снижая режущую способность сегмента. Оптимальная зернистость для горячего прессования — 30/40–50/60 меш.
Холодное прессование с спеканием (cold press + sintering)
Сегмент сначала холодно прессуется при 200–400 МПа, затем спекается в печи в защитной атмосфере (аргон, водород) при 750–850°C в течение 2–4 часов. Этот метод даёт более однородную структуру и менее повреждает алмаз, но требует более широкого технологического окна. Для холодного прессования допустим порошок с TI 50–60%, но требуется лучшая сыпучесть (сферическая или кубическая форма зёрен), чтобы равномерно распределиться по объёму сегмента.
Многослойная (сэндвич) структура сегмента
Современные высокопроизводительные диски используют многослойные сегменты, где разные слои имеют разную концентрацию и зернистость алмаза:
| Слой | Зернистость | Концентрация | Назначение |
|---|---|---|---|
| Верхний (рабочий) | 40/50–60/80 | 2.5–3.5 ct/см³ | Агрессивное резание, высокая скорость |
| Промежуточный | 50/60–70/80 | 1.5–2.0 ct/см³ | Баланс скорости и стойкости |
| Нижний (несущий) | 60/80–80/100 | 1.0–1.5 ct/см³ | Удержание сегмента, снижение вибрации |
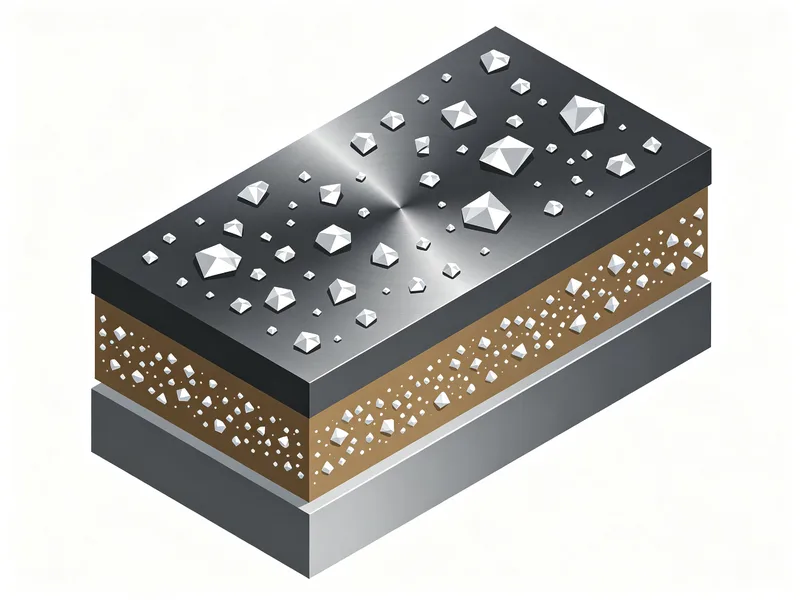
Многослойная структура позволяет на 20–30% повысить ресурс диска по сравнению с однородным сегментом при той же общей стоимости алмаза. Но требуется точная дозировка и разделение слоёв при прессовании — это технологически сложнее.
Охлаждение и режимы резания
Правильный выбор алмаза не гарантирует результат без оптимальных режимов резания. Основные параметры:
- Линейная скорость диска: 25–35 м/с для гранита, 35–45 м/с для мрамора и мягкого камня. Слишком высокая скорость перегревает алмаз и вызывает графитизацию; слишком низкая — увеличивает вибрацию и сколы.
- Подача: 0.5–1.5 м/мин для гранита, 1.5–3.0 м/мин для мрамора. Слишком быстрая подача вызывает ударные перегрузки и сколы сегмента.
- Охлаждение: 8–15 л/мин воды на диск сухого резания 350–500 мм. Вода не только охлаждает зону реза, но и выносит шлам, предотвращая абразивное изнашивание связки шламом. Сухая резка (без воды) допустима только для стеновых пил с воздушным охлаждением и специальным мягким сегментом.
Чек-лист выбора алмаза для диска
- Определите тип камня и его твёрдость по Моосу / абразивность.
- Выберите зернистость по таблице выше (30/40 для твёрдого гранита, 60/80 для керамогранита).
- Определите требуемую концентрацию (низкая для скорости, высокая для ресурса).
- Укажите TI ≥ 60% для горячего прессования и твёрдого камня.
- Согласуйте твёрдость связки с абразивностью камня (твёрдая связка для абразивного камня, мягкая для твёрдого).
- Закажите пробную партию 2–3 сегментов и проведите производственные испытания.
Сравнение с альтернативными абразивами: когда алмаз не нужен
Алмаз — самый твёрдый абразив (10000 HV), но не всегда самый экономичный. Для очень мягких и абразивных материалов (известняк, песчаник) иногда выгоднее использовать карбид кремния (SiC, 3000 HV) или циркониевый электрокорунд. Разбор случаев, когда алмаз избыточен:
- Мягкий известняк и мрамор с высокой абразивностью — алмаз слишком быстро «съедается» об абразив, и в итоге круг с SiC-хлопьями или карборандным сегментом живёт дольше при меньшей стоимости. Но это верно только для разовых или сезонных работ — для постоянного производства алмаз всё равно окупается.
- Обработка стекла и керамики, где важна чистота реза, а не скорость — здесь алмаз незаменим, потому что CBN и SiC царапают поверхность.
Вывод прост: алмазный сегмент окупается там, где обрабатывается твёрдый абразивный материал (гранит, бетон, керамогранит) в режиме серийного производства. Для разовых работ по мягкому камню или для ремонтных бригад SiC-круги могут быть более экономичны. Всегда закладывайте 10–15% запаса по ресурсу диска в бюджет проекта, чтобы избежать внеплановой замены в разгар работ.
Практический вывод: выбор алмазного порошка для камнерезных дисков — это всегда компромисс между скоростью резки и ресурсом. Оптимальная конфигурация определяется типом камня (твёрдость и абразивность), который диктует зернистость, форму зерна и твёрдость связки. Всегда тестируйте 2–3 варианта порошка на вашем оборудовании — лабораторные данные не заменяют производственные испытания.
Конструкция сегмента и выбор зерна
Режущий сегмент дискового камнереза — это композит: алмазный порошок, удерживаемый металлической связкой (матрицей). Зернистость подбирают под твёрдость камня, а твёрдость связки — под его абразивность. Для мягкого камня (мрамор) берут более твёрдую связку и крупное зерно (30–50 мкм): связка медленно изнашивается, удерживая крупные зёрна. Для твёрдого абразивного камня (гранит) нужна мягкая связка и мелкое зерно (20–40 мкм), чтобы алмазы вовремя вскрывались и не «засаливались».
- Мрамор/известняк: твёрдая связка, 30–50 мкм.
- Гранит/кварцит: мягкая связка, 20–40 мкм.