Алмазный инструмент — это не просто «круг с алмазами». Его рабочий ресурс и качество обработки определяются тремя независимыми переменными: самим алмазным зерном, связкой, которая его удерживает, и геометрией инструмента. Большинство проблем при шлифовании — засаливание, быстрый износ, царапины на детали — возникает не от плохого алмаза, а от неправильного выбора связки или концентрации. Разберём, как это работает.
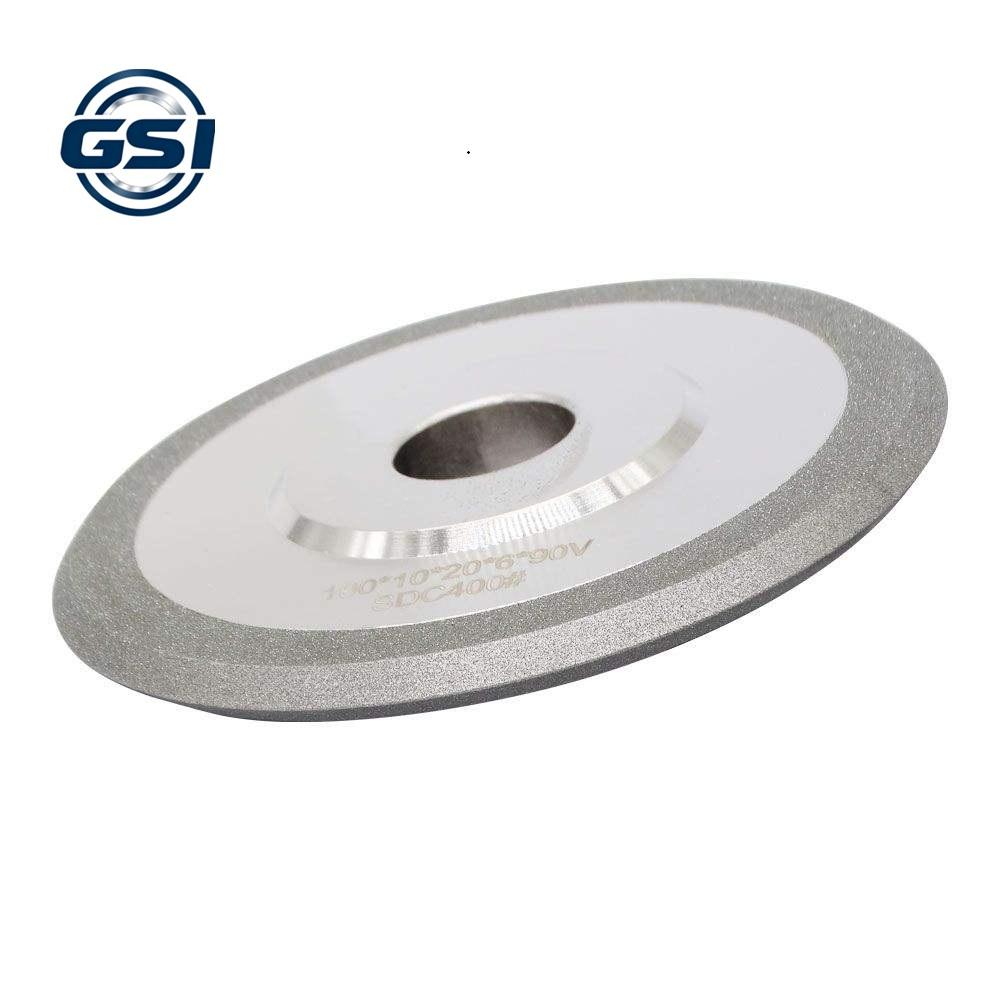
1. Что такое «связка» и почему она важнее, чем алмаз
Связка — это материал, который удерживает алмазные зёрна в рабочем слое круга. Алмаз сам по себе слишком хрупкий, чтобы работать напрямую; он должен быть надёжно закреплён, но не настолько жёстко, чтобы износившееся зерно не могло выпасть и открыть новое. Именно это свойство — самозатачиваемость — делает связку ключевым элементом.
Четыре основных типа связок
| Связка | Материал | Твердость | Лучше всего для |
|---|---|---|---|
| Резиновая (B) | Фенолформальдегидная смола | Мягкая–средняя | Прецизионное шлифование, чистовая обработка, карбид вольфрама |
| Металлическая (M) | Бронза, порошковая metall | Твёрдая | Грубая обработка, камень, бетон, стекло |
| Керамическая (V) | Глинистый керамический фритт | Средняя–твёрдая | Заточка инструмента, высокая скорость, охлаждение |
| Гальваническая (P) | Никелевое покрытие | Очень твёрдая | Пильные диски, профилирование, высокая производительность |
Как связка «самозатачивается»
В процессе шлифования алмазное зерно работает острым краем. Постепенно его вершина тупится — на неё приходится всё большая сила резания. Если связка мягкая, она разрушается под этой нагрузкой, и затупившееся зерно выпадает, оставляя место новому. Если связка слишком твёрдая, зерно продолжает тупиться, прижигая деталь и вызывая «засаливание» круга. Подбор твёрдости связки под обрабатываемый материал — это и есть главный инженерный навык.
2. Концентрация алмаза: сколько зёрен нужно
Концентрация — это масса алмаза в граммах на 1 см³ рабочего слоя. Стандартная шкала: 100% = 4,4 карата/см³ (≈ 0,88 г/см³). На практике используют 25%, 50%, 75%, 100% и 150%.
- Высокая концентрация (100–150%): больше острых зёрен на единицу площади → лучше чистота поверхности, но дороже и меньше объём связки (быстрее износ)。
- Средняя концентрация (50–75%): баланс между стоимостью, чистотой и стойкостью. Стандарт для большинства операций.
- Низкая концентрация (25%): мало алмаза, больше связки → дешевле, но грубее. Подходит для черновой обработки мягких материалов.
Ошибка новичка: ставить максимальную концентрацию «на всякий случай». Для тонкой чистовой обработки концентрация 150% даёт не лучшую, а худшую шероховатость — зерна стоят слишком плотно, между ними не остаётся стружколовителей, и круг забивается.
3. Зернистость: от крупного W40 до тонкого W0.5
Зернистость алмаза определяет глубину резания и конечную шероховатость Ra. Общее правило: чем мельче зерно, тем чище поверхность, но ниже производительность и выше температура.
| Марка | D50, мкм | Операция | Ra, мкм |
|---|---|---|---|
| W40 | 40 | Черновое шлифование | 0.8–1.6 |
| W20 | 20 | Получистовое | 0.4–0.8 |
| W10 | 10 | Чистовое | 0.2–0.4 |
| W5 | 5 | Прецизионное | 0.1–0.2 |
| W2.5 | 2.5 | Полирование | 0.05–0.1 |
| W0.5 | 0.5 | Суперфиниш | < 0.025 |
4. Подбор инструмента под задачу: практическая шпаргалка
- Заточка резцов из ВК8/Т15К6: резиновая связка B100, зерно ASM 10/20, концентрация 75%. Мягкая связка сама само-затачивается, не прижигает карбид вольфрама.
- Резка гранита/мрамора: металлическая связка M, широкая фреза 35/40, концентрация 35–50%. Металл держит зёрна до конца, выдерживает высокие температуры резания.
- Прецизионная доводка оптики: керамическая связка V, зерно ASM 3/5 до 0.5/1, концентрация 100%. Керамика не забивается алмазной пылью, держит форму профиля.
- Шлифование стекла/кремния: гальваническая связка P, одно покрытие никеля, зерно 60/80. Один слой зёрен на стальном корпусе — максимальная производительность.
5. Типичные ошибки при выборе
- Берут «твёрдую» связку для мягкого материала. Мягкий материал (алюминий, медь) забивает поры даже мягкой связки. Нужна более твёрдая или открытая структура.
- Путают «мелкое зерно = лучше». Мелкое зерно даёт лучшую шероховатость, но в 5–10 раз ниже производительность и в 3 раза выше температура. Для черновой операции W5 — трата денег.
- Игнорируют охлаждение. Алмаз окисляется на воздухе выше 700–800 °C. Без СОЖ круг «горит», зёрна выгорают, ресурс падает в разы. Для резиновой связки особенно важна обильная подача эмульсии.
Итог: алмазный инструмент работает хорошо не тогда, когда алмаз самый дорогой, а тогда, когда связка, концентрация и зернистость подобраны под конкретный материал и операцию. Один и тот же алмаз в правильной связке прослужит в 3–5 раз дольше и даст лучшую поверхность.