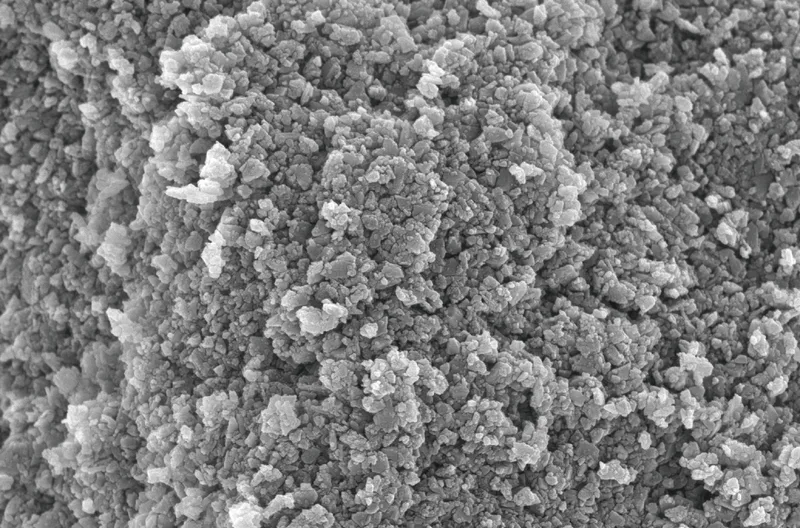
金刚石晶形是采购时常被忽视的参数,但直接影响加工效果和PCD质量。球形和尖角颗粒在烧结、抛光和刃磨时表现完全不同。选择正确的晶形可节省高达30%的加工成本。
晶形分级
| 级别 | 形态 | 球形颗粒占比 | 典型应用 |
|---|---|---|---|
| AAA | 完美球形 | ≥90% | 高品质PCD、精密抛光 |
| AA | 球形 | 70–90% | 标准PCD、光学抛光 |
| A | 以球形为主 | 50–70% | 刀具刃磨、石材加工 |
| B | 混合、尖角 | <50% | 粗加工、砂轮修补 |
晶形为何影响松装密度与流动性
晶形决定价格表上少见但工艺关键的两个参数。其一是松装密度:圆角颗粒比棱角堆积更密,同质量球形粉占体积更小。其二是流动性:圆角颗粒在制具结合剂中分布更匀、计量时不架桥。棱角颗粒互相咬合、料仓架桥、铺料不均。正是这两个效应(而非 SEM 图美观)解释了 PCD 和精密工具为何为整形多付的钱能以工艺稳定收回,而非营销溢价。
球形的优势
- PCD烧结时堆积均匀:球形颗粒紧密贴合,空隙少。确保PCD结构均匀无缺陷。
- 抛光可预测:球形颗粒像微滚轮一样工作,材料去除均匀、表面光洁无划痕。理想用于光学和半导体抛光。
- 工具磨损小:球形颗粒对砂轮结合剂损伤小,延长砂轮寿命。
- 结果稳定:批次间晶形一致,确保加工过程可重复。
何时尖角颗粒更好
B级尖角颗粒有锋利的切削刃,切削材料更激进。对于粗磨刀具和石材加工——最大去除率重要、表面光洁度不重要——尖角颗粒效率更高、价格更低。但不适合精加工和PCD烧结:尖角在烧结时产生应力,在抛光时产生划痕。
如何判断晶形
晶形通过扫描电子显微镜(SEM)判断。将微粉样品涂在碳胶上,喷镀薄金或铂层以导电,在1000–10000倍放大下拍照。从照片中目测或用软件确定球形颗粒占比。PCD级厂家在质量报告中提供SEM照片。
如何按任务选晶形
选择原则很简单:工序越接近精加工、工件越贵,越该用圆角晶形。粗磨、石材切割、砂轮修整,棱角颗粒的效率优势压倒一切;中段用 A 级折中混合形合理;精抛、超精和 PCD 烧结则要 AAA、AA 圆角颗粒,因为单道划痕或结构缺陷的代价远超粉价差。拿不准工艺归属时,从 1 kg 起的试单开始:在您设备上短试,比任何表格都快看出该形是否划伤、去除是否稳定。
如果你的应用是粗磨,不要为AAA级多付钱。反之亦然:PCD不要在晶形级别上省钱——成品质量差异远大于微粉上节省的钱。
从经济上看,晶形选择可归结为简单比较:球形与棱角粉价差不大,但精加工出错的代价——废品、返工、报废 PCD 片——量级完全不同。典型策略像阶梯:粗工序买更便宜的棱角系列,每道末道精工序用小量但贵的圆角粒度。这样在不影响结果处不多付,在真正关键处不省。我们可按试批 1 kg 为具体路线搭这种多粒度组合。
常见问题
晶形如何测定?
晶形通过显微镜(光学或电子)测定,以球形度系数表示(晶粒投影面积与同周长圆面积之比)。系数1.0=完美球形,0.5=强棱角。PCD级微粉球形度系数0.85-0.95(AAA/AA级)。
哪些应用需要球形晶粒?
球形晶粒优选用于:PCD烧结(均匀堆积)、光学抛光(均匀去除、划痕少)、超精抛(纳米级光洁度)。棱角晶粒更适合:粗磨(效率高)、切割(切削力强)、石材加工(速度快)。
球形和棱角晶粒可以混合吗?
可以,混合不同晶形用于优化效率和表面质量之间的平衡。例如石材抛光时,少量添加棱角晶粒可提高抛光速度而不显著降低光洁度。我们可按需为具体工艺推荐最佳比例。
相关文章
- → PCD要求
- → 粒度分级
- → PCD级(球形晶粒)
圆角晶形是如何得到的
圆角形并非破碎后自然产生,而是一道独立整形工序。破碎晶的锐棱在受控条件下被强制倒圆,不必成完整球,但要去掉危险尖点。品级差异正建立于此:倒圆和片状率控制越严,级别越高。这里也不能过度:倒圆过度会降低切削力,工艺员要在无划痕和保留切削刃间平衡。理解这点,客户就不会把"带少量棱角的廉价破碎粉"和"SEM 证实圆角占比的真整形料"混为一谈。
实用建议
首次采购建议直接下 1 kg 起的试单:在您的设备上验证粒度后再转大批量。试单随附批次检测数据(粒度、Fe+Ni+Co)。W5/W10/W20 常备现货,48 小时发货。
晶形系列对比:SCD / SCD-Z / RVD
金刚石微粉生产有三种主要晶形,各有特定应用:
| 系列 | 晶形 | 特性 | 应用 |
|---|---|---|---|
| SCD | 破碎料,棱角分明 | 饱满块状晶形,棱角分明,无条状颗粒 | 金属/陶瓷结合剂、电镀工具、砂轮 |
| SCD-Z | 整形料,近球形 | 有流动性,分布集中,高纯净度 | 高精度工具、高精度砂轮 |
| RVD | 经济型,不规则 | 标准分布,高脆性,高磨削效率 | 经济型工具、树脂砂轮 |
微粉还包括SCMD-WD(超锋利型,用于金刚线)和SCMD-AAA(定制类球形,用于3D打印和精密制造)。