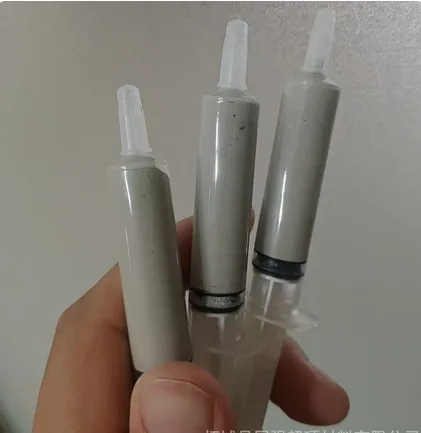
金刚石研磨膏是将金刚石微粉悬浮在粘性载体(油、蜡或凝胶)中的均匀膏体。与砂轮中金刚石固定在硬结合剂中不同,研磨膏中磨粒是自由的:它们在抛光盘和工件之间滚动,去除极薄材料层。这种"自由切削"可达到Ra 0.01-0.05μm的表面粗糙度——这是磨削无法达到的水平。
1. W粒度体系:数字含义
在独联体和俄罗斯市场,金刚石研磨膏按W体系分级(源自德语"Weite"宽度)。W后的数字表示磨粒上限尺寸(微米)。例如W14表示95%磨粒≤14μm。完整范围W40(粗)至W0.1(超精)。
| 牌号 | D50(微米) | 工序类型 | 最终Ra |
|---|---|---|---|
| W40 | 40 | 粗修 | 0.4–0.8 |
| W20 | 20 | 初抛 | 0.2–0.4 |
| W10 | 10 | 主抛 | 0.1–0.2 |
| W7 | 7 | 半精抛 | 0.08–0.15 |
| W5 | 5 | 精抛 | 0.05–0.1 |
| W3 | 3 | 精密抛 | 0.03–0.05 |
| W1.5 | 1.5 | 光学抛 | 0.01–0.03 |
| W1 | 1 | 超精抛 | 0.005–0.01 |
| W0.5 | 0.5 | 镜面 | < 0.005 |
2. 载体:油、蜡还是凝胶——区别在哪
金刚石研磨膏由25-35%金刚石加65-75%载体组成。载体不只是"承载物":它控制粘度、散热以及磨粒在表面间的行为。同一粒度,不同载体效果不同。
油基(研磨油)
- 中高粘度,不流淌。磨粒运动稳定,不被挤出接触区。
- 手工研磨、光学、精密模具的最佳选择。
- 缺点:干得慢,操作后需脱脂清洗。
蜡基(硬蜡)
- 室温下是硬块,摩擦受热后软化。
- 适合铸铁/钢的平面研磨,不留油渍。
- 缺点:高压下蜡被挤出,膏体失效。
水基(凝胶)
- 用水可冲洗,无需溶剂。用于精抛光学和半导体。
- 冷却优于油基,不氧化铝和铜。
- 缺点:10-15分钟干涸,需反复涂布。
3. 研磨膏如何去除材料:自由磨粒加工机理
砂轮中金刚石磨粒刚性固定,像刀具一样切削材料。研磨膏中磨粒自由:它在旋转抛光盘和工件之间滚动,材料去除通过两个并行机理进行:
- 微切削:磨粒锐边划伤表面,去除微切屑。在粗粒度(W10-W40)上占主导。
- 微压痕与脆性剥落:细粒度(W3-W0.5)上磨粒太小无法切削。它压入表面产生微裂纹,随后剥落。在脆性材料(玻璃、陶瓷、硅片)上占主导。
理解差异对选型很重要:韧性材料(钛、不锈钢)需尖锐形貌+油基载体,防止切屑粘附;脆性材料(石英、蓝宝石)需球形磨粒+水基载体,避免崩边。
4. 粒度衔接:不能跳级
最常见的错误——W20磨后直接上W3。W20留下的较粗划痕无法被细膏去除:细磨粒只作用在最顶部的凸峰,留下前道工序的"沟槽"。规则:每道工序必须去除前一道的痕迹。
玻璃的正确序列:W20→W10→W5→W3→W1.5→W1。每步5-15分钟。试图从W20直接跳到W5,时间多3倍且效果更差。
5. 实用建议
- 薄涂。膏体过多不会加速——磨粒浮在油脂中碰不到表面。薄而均匀的涂层去除率最高。
- 换粒度时换抛光盘。用W3的盘上残留W10=10μm划痕,毁掉整个精抛。用酒精清洁盘或更换绒布盘。
- 控制压力。压力过大会碾碎磨粒、发热并产生划痕。5-15 kPa的轻柔均匀压力最佳。
- 密封保存。打开的管装膏体2-3个月干涸。蜡氧化、油蒸发,磨粒"团聚"成团。
金刚石研磨膏不是"上光膏",而是精密磨具——磨粒和载体参数经过匹配,使给定工序数达到给定粗糙度。理解磨粒在间隙中如何工作,可消除80%的常见抛光问题。