金刚石磨具不只是"带金刚石的砂轮"。其工作寿命和加工质量由三个独立变量决定:金刚石磨料本身、粘结磨料的结合剂、以及工具几何。大多数磨削问题——堵塞、快速磨损、工件划痕——不是因为金刚石不好,而是结合剂或浓度选错了。下面解析原理。
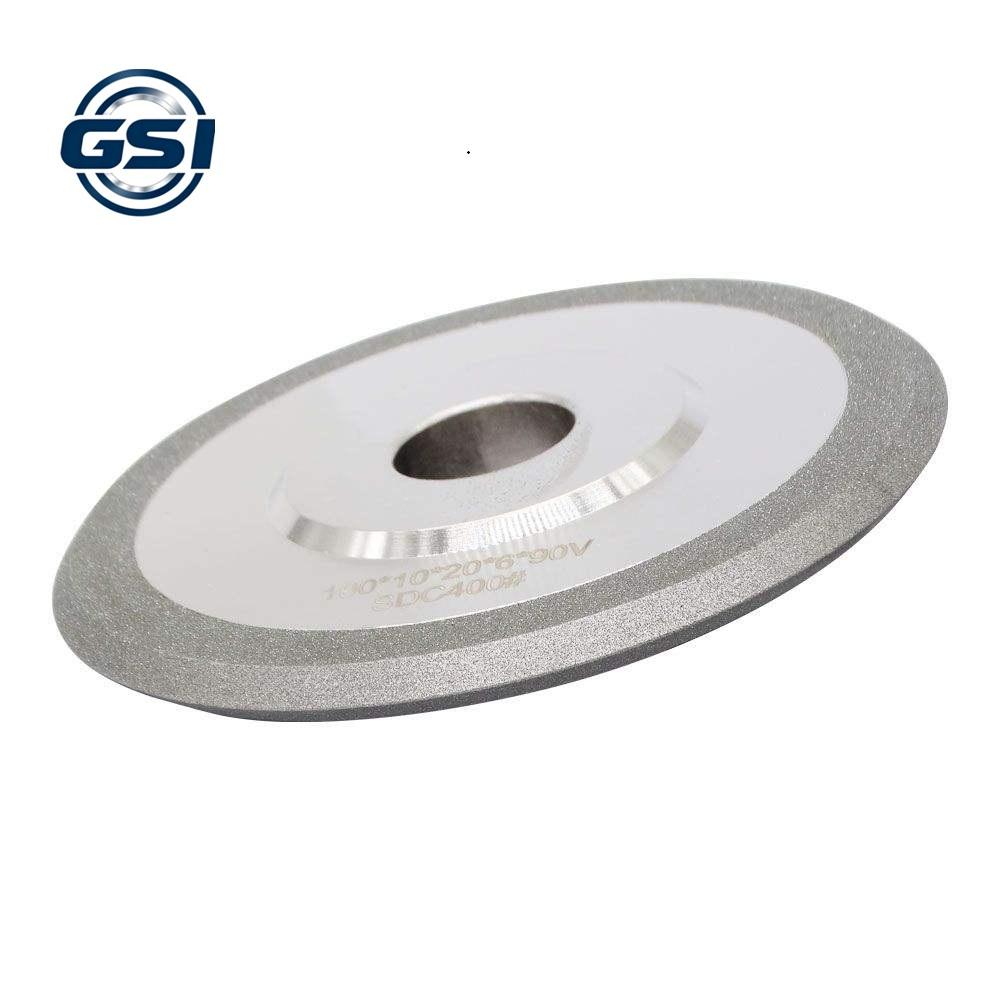
1. 什么是"结合剂",为什么它比金刚石本身更重要
结合剂是将金刚石磨粒固定在砂轮工作层中的材料。金刚石本身太脆,不能直接工作;它必须被牢固把持,但又不能太硬,以至于磨损的磨粒无法脱落、露出新磨粒。正是这种"自锐性"使结合剂成为关键要素。
四种主要结合剂
| 结合剂 | 材料 | 硬度 | 最适合 |
|---|---|---|---|
| 树脂(B) | 酚醛树脂 | 软-中 | 精磨、光整加工、硬质合金 |
| 金属(M) | 青铜、粉末冶金 | 硬 | 粗磨、石材、混凝土、玻璃 |
| 陶瓷(V) | 粘土陶瓷熔块 | 中-硬 | 刀具刃磨、高速、带冷却液 |
| 电镀(P) | 镍镀层 | 很硬 | 锯片、成型、大切深 |
结合剂如何"自锐"
磨削过程中,金刚石磨粒以锋利刃口工作。逐渐地其顶点钝化——切削力越来越大。如果结合剂软,它在载荷下破碎,钝化磨粒脱落,露出新磨粒。如果结合剂太硬,磨粒持续钝化,烧伤工件并导致砂轮堵塞。将结合剂硬度与工件材料匹配,是核心工程技能。
2. 金刚石浓度:需要多少磨粒
浓度是指工作层每1cm³中的金刚石克数。标准刻度:100% = 4.4克拉/cm³(约0.88g/cm³)。实际使用25%、50%、75%、100%和150%。
- 高浓度(100-150%):单位面积锋利磨粒更多→表面更好,但更贵且结合剂体积更少(磨损更快)。
- 中浓度(50-75%):成本、光洁度和寿命的平衡。多数工序的标准。
- 低浓度(25%):金刚石少、结合剂多→更便宜,但更粗糙。适合软材料的粗加工。
新手错误:"以防万一"选最高浓度。对于精整加工,150%浓度反而更差——磨粒太密,磨粒间没有容屑空间,砂轮堵塞。
3. 粒度:从粗W40到细W0.5
金刚石粒度决定切削深度和最终表面粗糙度Ra。一般规律:粒度越细,表面越光,但效率越低、温度越高。
| 牌号 | D50(微米) | 工序 | Ra(微米) |
|---|---|---|---|
| W40 | 40 | 粗磨 | 0.8–1.6 |
| W20 | 20 | 半精磨 | 0.4–0.8 |
| W10 | 10 | 精磨 | 0.2–0.4 |
| W5 | 5 | 精密磨 | 0.1–0.2 |
| W2.5 | 2.5 | 抛光 | 0.05–0.1 |
| W0.5 | 0.5 | 超精 | < 0.025 |
4. 按任务选工具:实用速查
- 刃磨YG8/YT15刀片:树脂结合剂B100、ASM 10/20粒度、75%浓度。软结合剂自锐,不烧伤硬质合金。
- 花岗岩/大理石切割:金属结合剂M、宽节块35/40、35-50%浓度。金属把持磨粒到底,承受高切削温度。
5. 选型常见错误
- 软材料选"硬"结合剂。软材料(铝、铜)即使软结合剂也会堵塞气孔。应选更硬或更开放的组织。
- 误以为"粒度越细越好"。细粒度粗糙度好,但效率低5-10倍、温度高3倍。粗加工用W5是浪费钱。
- 忽视冷却。金刚石在空气中700-800°C以上氧化。无冷却液时砂轮"烧伤",磨粒氧化,寿命骤降。树脂结合剂尤其需要充足乳化液。
结论:金刚石工具好用,不在于金刚石最贵,而在于结合剂、浓度和粒度与具体材料和工序匹配。同一金刚石在正确结合剂中寿命长3-5倍,表面更好。