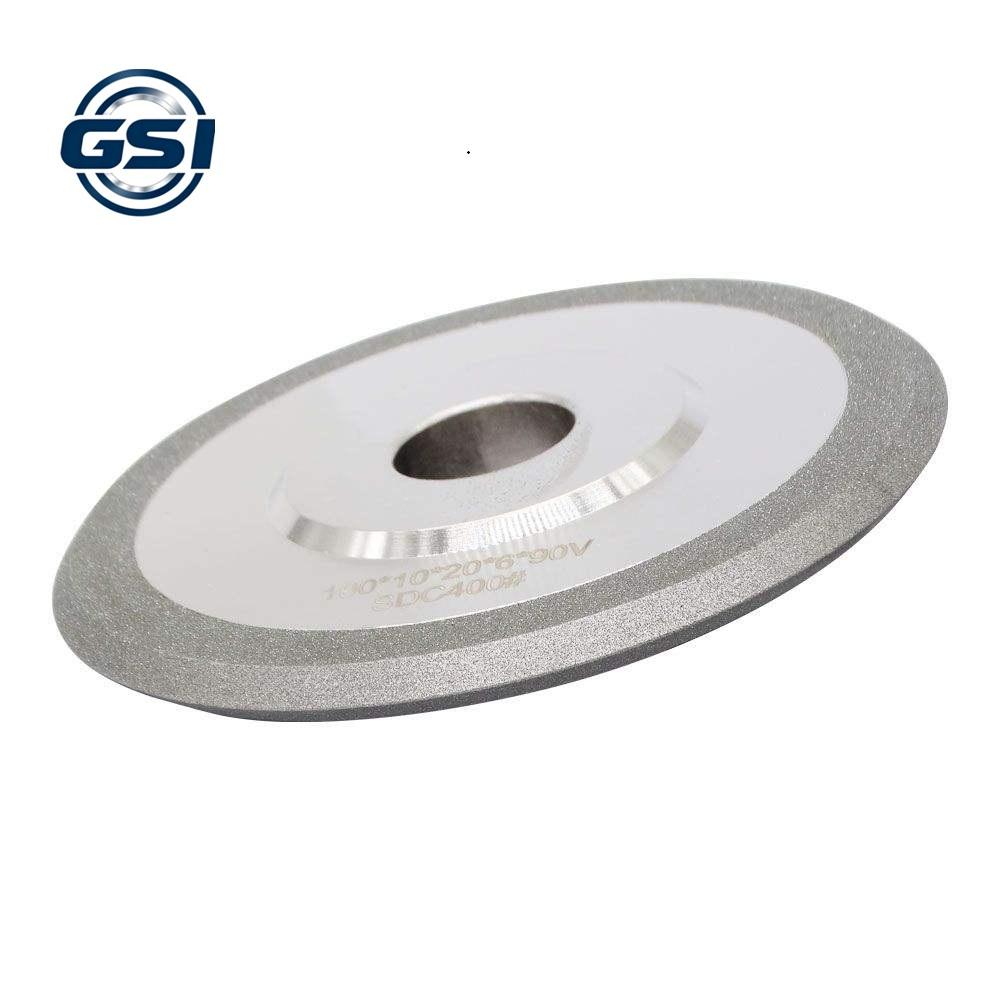
电镀金刚石工具是一类独立的工装——通过电解镍层把金刚石颗粒把持在钢基体上。与烧结或钎焊工具不同,电镀层对金刚石仅机械把持:镍包覆颗粒约 50-60% 的高度。这使得刃口最锋利、最外露,但也使工具性能对粉末自身特性极度敏感。粒度、分布或颗粒形状选错,会导致过早脱落、"糊堵"、寿命骤降。本文详解如何为电镀槽正确选择金刚石微粉,以及为何窄分布能解决 80% 的问题。
⚠️ DIAMTECH 供应 PCD 级(≤20μm)金刚石微粉,具备窄分布与 D50/D90 控制——正是稳定电镀槽所需的关键参数。本文粒度区间为不同工序的技术参考,非某批次的具体指标。
电镀金刚石工具的结构原理
工艺流程从钢基体清洗与活化开始,随后浸入镍电解液,金刚石颗粒悬浮其中或分多次施加。镍在阴极沉积,逐渐"包埋"颗粒。与热压金属结合剂的关键区别在于:镀液温度仅 40-60°C,对金刚石的热载荷极小——不发生石墨化、强度不损失。但机械把持较弱:颗粒靠几何形状固定,而非化学或共价键。直接后果:几何越规整、分布越窄,工具到首次修磨前的寿命越可靠。
粒度:各工序如何选择
粒度决定去除速率和表面质量。对电镀工具(磨头、油石、锉刀、钻头、切割片),微粉首要按目标粗糙度与工件材料选择。规则简单:软材料与粗加工用大颗粒;硬材料与精加工用细颗粒。
| 工序 | 典型粒度 | D90 公差 | 粗糙度 |
|---|---|---|---|
| 粗磨去量 | 14-20 μm | ±20% | Ra 0.8–1.6 |
| 中磨 | 7-14 μm | ±15% | Ra 0.4–0.8 |
| 精修 | 3-7 μm | ±10% | Ra 0.1–0.4 |
| 精密抛光 | 1-3 μm | ±10% | Ra ≤ 0.1 |
对电镀而言,批内绝不能有大颗粒"拖尾"(D100、D97 值)。单颗大颗粒在镀层中如同"轴承":它最先脱出镍层,增大磨头径向跳动并破坏工件表面。因此订购电镀用微粉时,不仅要索取 D50,还必须索取 D97/D100 并在到货时核验。
粒度分布:窄即稳定
宽分布是电镀工具报废最常见却最隐蔽的原因。当镀液中混有 5μm 和 20μm 颗粒时,大颗粒先脱出镍层独自切削,小颗粒"沉没"于基体不参与切削。有效层变得不均:有的地方过载,有的地方空转。窄分布(微粉 D90/D10 比约 2-3)带来均匀的切削层、稳定的跳动和可预测的寿命。正因如此,电镀厂商愿意为窄粒度付费。
颗粒形状与把持
- 立方体形(块状)——电镀首选:抗拔脱、磨损均匀、载荷均衡,适合绝大多数工序。
- 尖角形(破碎形)——切削刃更锋利,但更易拔脱,在韧性材料(铝、黄铜)上更易糊堵。
- 球形(浑圆)——切入浅,用于抛光和避免深划痕;镍把持较差,需更高装载。
单层与双层镀法
电镀工具施粒有两条主要工艺路线。单层法:颗粒撒在润湿表面,一次镍封——刃口最外露,但镀层不可修磨。双层法:先镀粗层(去量),再镀细层(控表面质量)——更贵,但得到复合工具。二者选择直接取决于厂商采购的微粉粒度:双层工具需要两条分离清晰的窄粒度,否则层间"混合"。
到货批次质检
- 索取含 D50、D90、D97(D100)及分布直方图的检测报告。
- 在显微镜下抽检 2-3 处,确认无团聚物与大颗粒"拖尾"。
- 对比 D90/D10:窄粒度应≈2-3。
- 核验纯度(无金属杂质),避免污染镀液。
实用结论:电镀金刚石工具的性能上限取决于镀液中粉末的稳定性。窄分布、无大颗粒"拖尾"、块状形貌、含 D50/D90/D97 的检测报告——是优质电镀工具的四根支柱。批量订购前,先用短时试镀验证微粉。
需要用于电镀的窄粒度微粉?
DIAMTECH 供应 PCD 级 ≤20μm 微粉,含 D50/D90/D97 控制,可提供 1kg 起试单。告知您的工序与目标粒度,我们将为您的镀槽匹配粒度。
申请试单