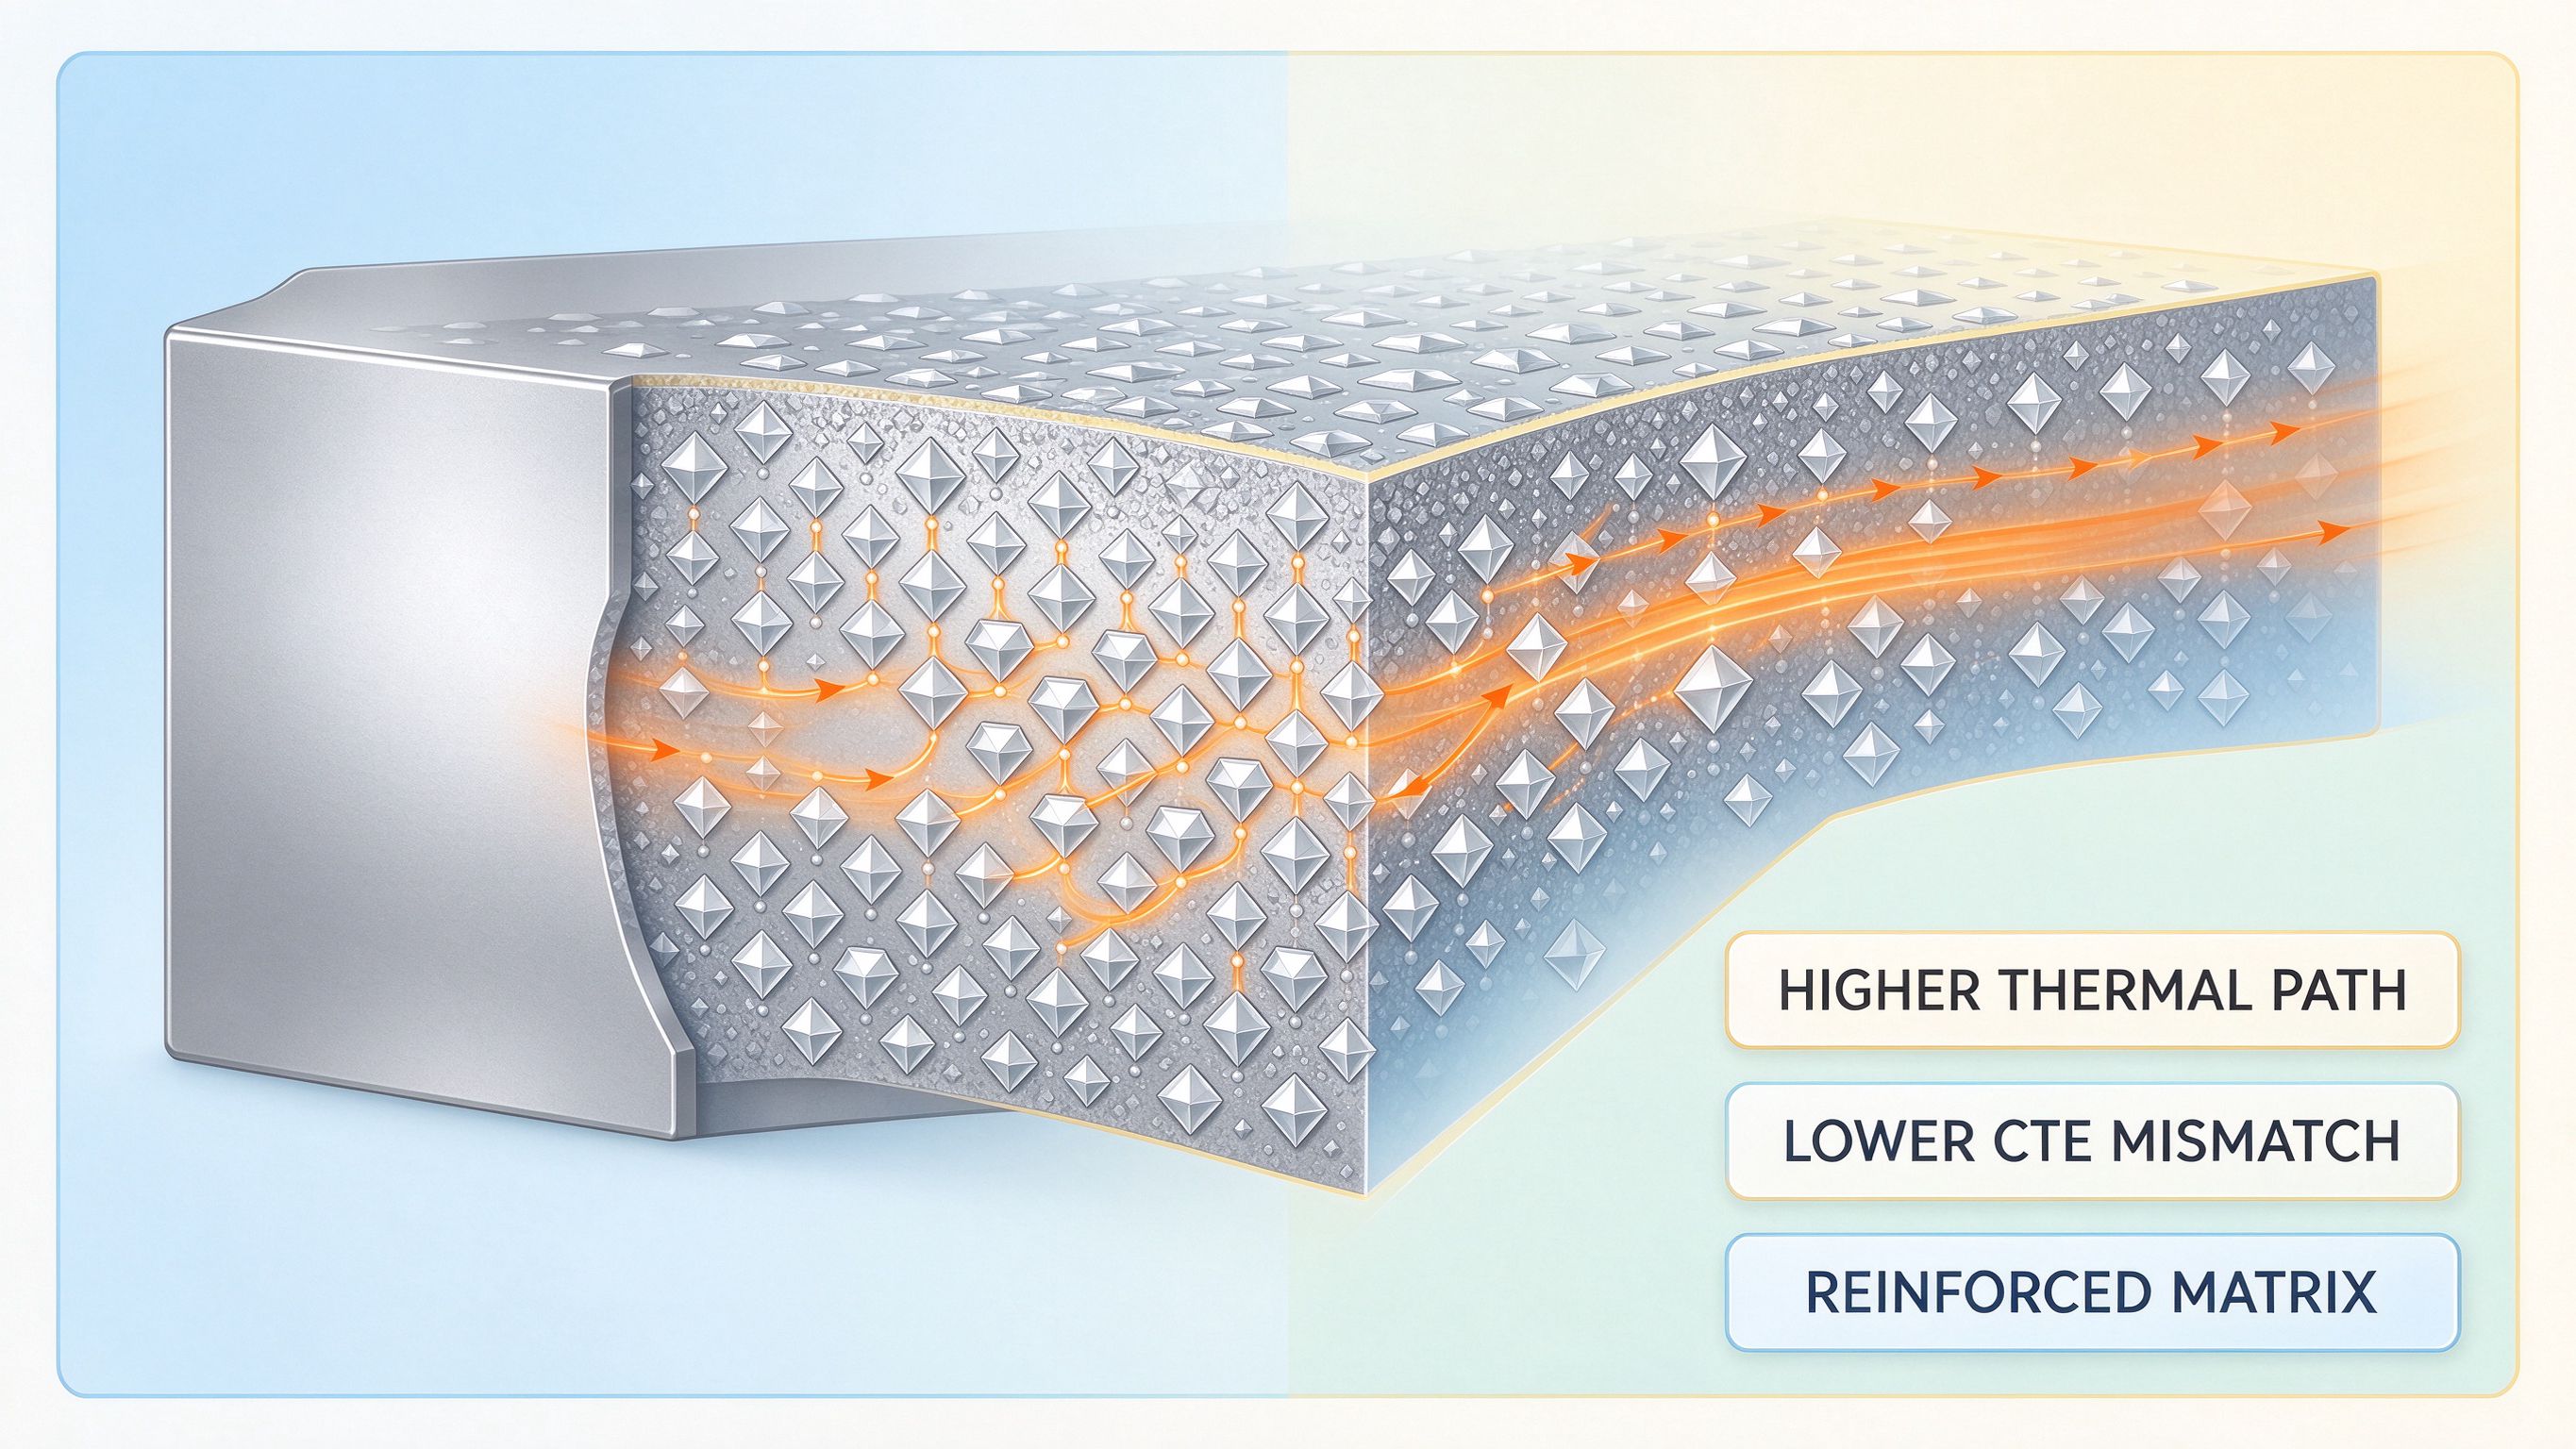
Металлические и керамические композиты с алмазным наполнителем обещают теплопроводность, недостижимую для чистых металлов и керамик. Но на практике высокая теплопроводность алмаза редко «доезжает» до изделия: разница между идеальным расчётом и реальной теплопроводностью композита почти всегда кроется в двух местах —интерфейсе между алмазом и матрицей и укладке частиц. В этой статье объясняем, как микропорошок превращается в работающую теплопроводящую матрицу, почему без карбидообразующего покрытия высокие цифры остаются на бумаге, и какие параметры порошка диктуют итоговую теплопроводность.
⚠️ Эта статья —технический разбор принципов построения высокотеплопроводных композитов с алмазным наполнителем. DIAMTECH поставляет алмазный микропорошок класса PCD (≤20 мкм) и крупные фракции по запросу; конкретные составы матриц и покрытий —предмет вашей технологии.
От алмаза-наполнителя к матрице: роль интерфейса
Алмаз химически инертен: ни медь, ни алюминий, ни большинство керамик не смачивают его поверхность. Когда тепло должно перейти из матрицы в алмазное зерно, на непромоченной границе возникает тепловое сопротивление. Чем выше объёмная доля алмаза, тем больше площадь таких «мёртвых» границ —и без вмешательства высокая теплопроводность наполнителя не работает. Решение —промежуточный слой: карбидообразующие металлы (Ti, Cr, W, Zr), нанесённые на поверхность алмаза, при отжиге образуют тонкий карбид (TiC, Cr3C2, WC), который с одной стороны химически связан с алмазом, а с другой —хорошо смачивается матрицей. Типичная толщина —200 нм до 1 мкм. Именно этот слой превращает разрозненные зёрна в непрерывную теплопроводящую сеть.
Укладка частиц: почему форма и распределение решают
Теплопроводность композита зависит не только от доли алмаза, но и от того, как частицы уложены. Хорошо огранённые, близкие к сферическим зёрна укладываются плотнее и позволяют достичь высокой доли алмаза без роста остаточной пористости. Острые пластинчатые частицы создают заклинивание, повышают пористость и удлиняют обходные тепловые пути. Поэтому для композитов заказывают не просто размер, а узкое распределение с отобранной формой. Распространённая практика —бимодальная смесь: крупные зёрна строят скелет, мелкие заполняют промежутки, поднимая общую долю алмаза выше того, что даёт одна фракция. Для поставщика это означает контроль не только медианного размера D50, но и верхнего конца распределения D90.
Параметры порошка, которые диктуют теплопроводность
| Параметр | Влияние |
|---|---|
| D50 / диапазон фракции | Определяет толщину зазора и укладку; узкий диапазон = предсказуемая сеть |
| Форма зерна | Сферическая/округлая укладывается плотнее, ниже пористость |
| Чистота | Металлические примеси = центры рассеяния; цель ≥99,9% |
| Покрытие (Ti/Cr/W) | Обязательно для смачивания; толщина 200 нм–1 мкм |
Методы формирования матрицы
| Метод | Преимущества | Ограничения |
|---|---|---|
| Высокое давление (ГПВД) | Высокая плотность, алмазный каркас | Высокая стоимость, сложные формы |
| Пропитка расплавом | Близкая к полной плотность, высокая теплопроводность | Сложное оборудование |
| Искровое плазменное спекание (SPS) | Быстрый цикл, мелкое зерно, высокая плотность | Ограниченный размер изделий |
Почему микропорошок, а не только крупные фракции
Хотя для металлических теплоотводов традиционно используют крупные фракции (50–300 мкм), микропорошок играет собственную роль. Во-первых, в тонких теплопроводящих покрытиях и интерфейсах микрочастицы позволяют получить рабочий слой толщиной в десятки микрометров, где крупные зёрна просто не помещаются. Во-вторых, мелкие фракции заполняют промежутки между крупными в бимодальной укладке, поднимая общую долю алмаза. В-третьих, для некоторых технологий (например, печать или шликерное литьё) нужна текучая суспензия, что проще с микропорошком. Практический вывод: и крупные, и микрофракции нужны в одной рецептуре, и их соотношение —часть инженерного расчёта теплопроводности.
Практические требования к порошку для композитов
Не всякий алмазный порошок годится для композитов. Ключевое —предсказуемость: если толщина и состав карбидного слоя плавают от партии к партии, технолог не сможет воспроизвести теплопроводность. Прежде чем запускать серию, попросите у поставщика: паспорт гранулометрии с D10/D50/D90, данные по форме зерна, уровень чистоты и протокол покрытия. Первый шаг —пробная партия от 1 кг, на которой проверяют и смачиваемость, и поведение порошка в вашем цикле спекания. Для серийного производства фиксируйте рецептуру и исходную партию, чтобы пятая поставка повторяла первую пробную.
Краткое заключение
Высокотеплопроводная матрица из алмазного порошка строится на трёх столпах: карбидообразующее покрытие для смачивания, продуманная укладка (бимодальная) и предсказуемые параметры порошка (D50/D90, форма, чистота). Без интерфейсного слоя даже самая высокая доля алмаза не даёт ожидаемой теплопроводности; без узкого распределения часть наполнителя не участвует в сети. Мы поставляем PCD-класс микропорошка и крупные фракции с контролем чистоты и гранулометрии, сопровождаем партии протоколом. Начните с пробной партии от 1 кг, чтобы проверить поведение порошка на вашем маршруте.
Нужен алмазный порошок для ваших композитов?
PCD-класс ≤20 мкм и крупные фракции, чистота ≥99,9%, паспорт D10/D50/D90. Пробная партия от 1 кг.
Запросить пробную партию и цену