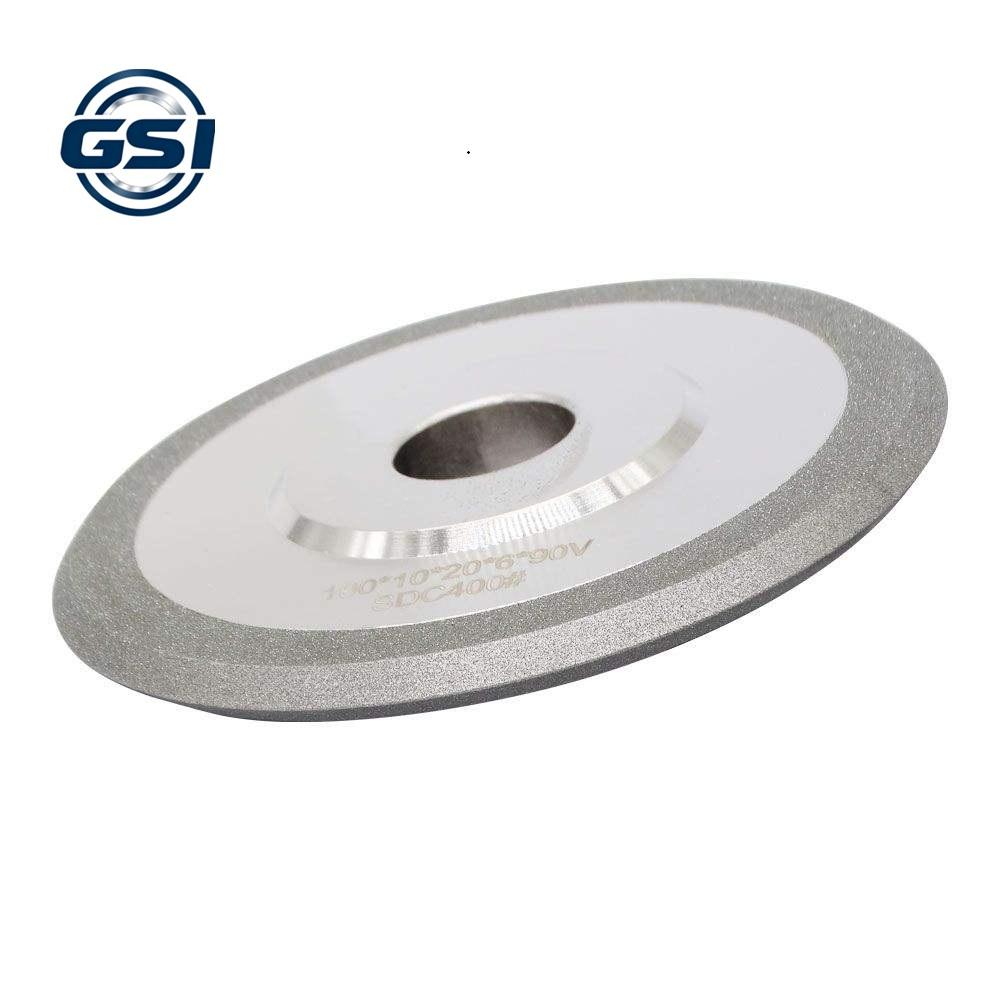
Гальванический алмазный инструмент — отдельный класс оснастки, который изготавливают, удерживая алмазные зёрна в слое электролитического никеля на стальной основе. В отличие от спечённых или паяных инструментов, гальванический слой держит алмаз только механически: никель обволакивает зёрна примерно на 50–60% их высоты. Это делает режущую кромку максимально острой и открытой, но одновременно — и критически зависимой от характеристик самого порошка. Ошибка в выборе зернистости, распределения или формы зерна превращается в преждевременное выкрашивание, «засаливание» и резкое падение ресурса. В этой статье разбираем, как правильно подобрать алмазный микропорошок для гальванической ванны, и почему именно узкое распределение решает 80% проблем.
⚠️ DIAMTECH поставляет алмазный микропорошок класса PCD (≤20 мкм) с узким распределением и контролем D50/D90 — именно те параметры, которые критичны для стабильной гальванической ванны. Диапазоны зернистости в статье — технические ориентиры для разных операций, а не характеристика конкретной партии.
Как устроен гальванический алмазный инструмент
Процесс начинается с очистки и активации стальной основы, затем её погружают в никелевый электролит, где частицы алмаза взвешены или наносятся в несколько приёмов. Никель осаждается на катод и постепенно «замуровывает» зёрна. Ключевое отличие от металлической связки горячего прессования в том, что температура ванны не превышает 40–60°C, поэтому термическая нагрузка на алмаз минимальна —не происходит графитизации и потери прочности. Зато механическое удержание невелико: зёрна держатся за счёт геометрии, а не химической или ковалентной связи. Отсюда прямое следствие: чем правильнее геометрия и уже распределение зёрен, тем надёжнее инструмент работает до первого переточки.
Зернистость: что выбрать для каждой операции
Зернистость определяет и скорость съёма, и качество поверхности. Для гальванических инструментов (фрезы, бруски, надфили, свёрла, отрезные круги) алмазный микропорошок выбирают в первую очередь по требуемой шероховатости и материалу заготовки. Правило простое: мягкий материал и грубая операция — крупнее зерно; твёрдый материал и тонкая отделка — мельче.
| Операция | Типичная зернистость | Допуск D90 | Шероховатость |
|---|---|---|---|
| Черновое снятие, обдирка | 14–20 мкм | ±20% | Ra 0.8–1.6 |
| Средняя обработка | 7–14 мкм | ±15% | Ra 0.4–0.8 |
| Тонкая доводка | 3–7 мкм | ±10% | Ra 0.1–0.4 |
| Прецизионная полировка | 1–3 мкм | ±10% | Ra ≤ 0.1 |
Для гальваники особенно важно, чтобы в партии не было «хвоста» крупных зёрен (значения D100, D97). Одно крупное зерно в слое работает как «подшипник»: оно первым выходит из никеля, увеличивает радиальное биение фрезы и портит поверхность заготовки. Поэтому при заказе микропорошка на гальванику обязательно запрашивают не только D50, но и D97/D100, и контролируют их при приёмке.
Распределение по размерам: узкое — значит стабильное
Широкое распределение — самая частая скрытая причина брака гальванического инструмента. Когда в ванне смешаны зёрна 5 и 20 мкм, крупные зёрна выходят из никеля раньше и работают одиноко, а мелкие «тонут» в матрице и не участвуют в резании. Эффективный слой получается неоднородным: где-то перегрузка, где-то холостой ход. Узкое распределение (отношение D90/D10 порядка 2–3 для микропорошка) даёт однородный режущий слой, стабильное биение и предсказуемый ресурс. Именно поэтому производители гальваники готовы платить премию за узкую фракцию.
Форма зерна и сцепление
- Кубическая (блочная) — предпочтительна для гальваники: устойчива к вырыванию, даёт ровный износ и равномерную нагрузку. Оптимум для большинства операций.
- Остроугольная (разрушенная) — агрессивная режущая кромка, но острее выкрашивается и сильнее забивается на вязких материалах (алюминий, латунь).
- Сферическая (окатанная) — минимальное врезание, используется для полировки и защиты от глубоких царапин; хуже удерживается никелем, требует большей загрузки.
Однослойная и двухслойная ванна
Существует два основных технологических маршрута нанесения алмаза на гальванический инструмент. При однослойном методе зёрна насыпают на смоченную поверхность и один раз заращивают никелем — так получают максимально открытую кромку, но слой не подлежит переточке. При двухслойном методе сначала наносят грубый слой (для съёма материала), затем мелкий (для качества поверхности) —это дороже, но даёт комбинированный инструмент. Выбор между ними напрямую зависит от того, какие фракции микропорошка закупает производитель: для двухслойного инструмента нужны две узкие фракции с чётким разделением, иначе слои «смешаются».
Контроль качества партии при приёмке
- Запросите паспорт с D50, D90, D97 (D100) и гистограммой распределения.
- Проверьте визуально под микроскопом 2–3 точки из партии на отсутствие агломератов и «хвоста» крупных зёрен.
- Сравните D90/D10: для узкой фракции оно должно быть ≈2–3.
- Проверьте чистоту (отсутствие металлических примесей), чтобы не засорить ванну.
Практический вывод: гальванический алмазный инструмент работает ровно настолько, насколько стабилен порошок в ванне. Узкое распределение, отсутствие крупного «хвоста», блочная форма и паспорт с D50/D90/D97 — четыре опоры качественного гальванического инструмента. Тестируйте микропорошок на короткой пробной ванне перед серийным заказом.
Нужен узкий микропорошок для гальваники?
DIAMTECH поставляет PCD-микропорошок ≤20 мкм с контролем D50/D90/D97 и пробную партию от 1 кг. Укажите вашу операцию и требуемую зернистость — подберём фракцию под ванну.
Запросить пробную партию