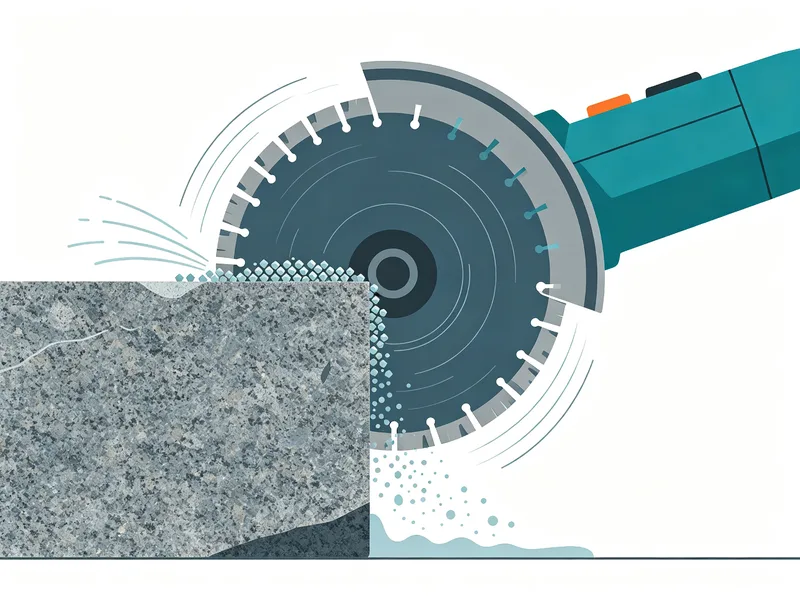
石材锯片是全球工业金刚石最大的消费领域(约占总量40%)。锯片生产商面临两难:太粗的金刚石切割速度高,但磨损快、刃口崩缺;太细的——耐用,但切割慢、"打滑"。正确的粒度和浓度选择决定了锯片70%的使用性能。
⚠️ 本文为石材切割锯片(粗粒度)中粗粒金刚石应用的教学性概览。DIAMTECH 专营 PCD 级 ≤20μm 金刚石微粉;本文所述粗粒度产品不属于我们的标准品。
按石材类型选择粒度
| 材料 | 硬度/研磨性 | 粒度(目) | W当量 |
|---|---|---|---|
| 硬花岗岩(辉长岩、玄武岩) | 高硬度,低研磨性 | 30/40 – 40/50 | W50–W63 |
| 中硬花岗岩 | 中等硬度 | 40/50 – 50/60 | W40–W50 |
| 大理石、石灰石 | 低硬度,高研磨性 | 50/60 – 60/80 | W28–W40 |
| 瓷砖、陶瓷 | 极高硬度,脆性 | 60/80 – 80/100 | W20–W28 |
| 混凝土、沥青 | 中等磨蚀性,含钢筋 | 30/40 – 40/50 | W50–W63 |
| 砂岩、洞石 | 低硬度,多孔 | 40/50 – 50/60 | W40–W50 |
金刚石浓度:关键参数
刀头中金刚石浓度以克拉/立方厘米(ct/cm³)或体积百分比衡量。工业锯片标准浓度为1.5-3.5ct/cm³(体积25-50%)。
| 浓度 | ct/cm³ | 切割速度 | 锯片寿命 | 应用 |
|---|---|---|---|---|
| 低 | 1.0–1.8 | 高 | 低 | 快切锯片、大理石 |
| 中 | 1.8–2.5 | 中 | 中 | 通用锯片、花岗岩 |
| 高 | 2.5–3.5 | 低于中等 | 高 | 长寿锯片、混凝土 |
颗粒形状和结合剂类型
颗粒形状
- 尖角形(破碎形)——用于硬研磨性材料(花岗岩、混凝土)。尖锐棱边有效切入材料。TI(强度)应高(≥60%),以防止颗粒过早破碎。
- 中间形(立方体形)——大多数应用的通用形状。切割速度和耐用性之间的平衡。
- 球形(浑圆形)——用于脆性材料(瓷砖、玻璃)。球形颗粒不会在切割刃口造成崩缺。
结合剂类型
- 金属结合剂(Cu-Sn-Co、Fe-Cu)——石材锯片最常用。金刚石把持力高,导热性好。结合剂磨损应与金刚石磨损匹配——如果结合剂太硬,锯片"打滑";如果太软,金刚石未使用就脱落。
- 陶瓷结合剂——用于瓷砖和玻璃精密切割。高孔隙率,锋利自锐,但强度较低。
锯片生产常见错误
- 花岗岩用过细粉末——锯片切割慢、过热、结合剂不磨损("打滑")。硬花岗岩始终使用30/40-40/50目。
- 大理石浓度过高——大理石研磨性强,结合剂磨损快,金刚石未使用就脱落。大理石最佳低浓度(1.0-1.8ct/cm³)。
- 忽视金刚石强度(TI)——混凝土和花岗岩冲击载荷高,需要TI≥60%的金刚石。低强度金刚石(TI<50%)几次切割就破碎,锯片失效。
- 结合剂与材料不匹配——研磨性材料(大理石、砂岩)需硬结合剂(磨损慢),硬材料(花岗岩、瓷砖)需软结合剂(快速露出新颗粒)。
刀头制造方法与粉末要求
刀头制造方法直接影响对金刚石粉末的要求。主要有两种工艺路线:
热压
金属粉末(Cu、Sn、Co、Fe、Ni)和金刚石的混合物放入石墨模具,在15-25MPa压力下加热至700-900°C,保持5-15分钟。热压过程中金刚石颗粒承受热和机械载荷,因此需要高热韧性(TTI≥50%)和高TI(≥60%)的粉末。低强度金刚石在烧结时部分破碎,降低刀头切削能力。热压最佳粒度为30/40-50/60目。
冷压+烧结
刀头先在200-400MPa下冷压,然后在保护气氛(氩气、氢气)炉中750-850°C烧结2-4小时。该方法结构更均匀、对金刚石损伤更小,但需要更宽的工艺窗口。冷压可使用TI 50-60%的粉末,但需要更好的流动性(球形或立方体形颗粒),以便在刀头体积内均匀分布。
多层(三明治)刀头结构
现代高性能锯片采用多层刀头,不同层具有不同的金刚石浓度和粒度:
| 层 | 粒度 | 浓度 | 用途 |
|---|---|---|---|
| 上层(工作层) | 40/50–60/80 | 2.5–3.5 ct/cm³ | 强力切削、高速 |
| 中间层 | 50/60–70/80 | 1.5–2.0 ct/cm³ | 速度与寿命平衡 |
| 下层(支撑层) | 60/80–80/100 | 1.0–1.5 ct/cm³ | 刀头保持、减振 |
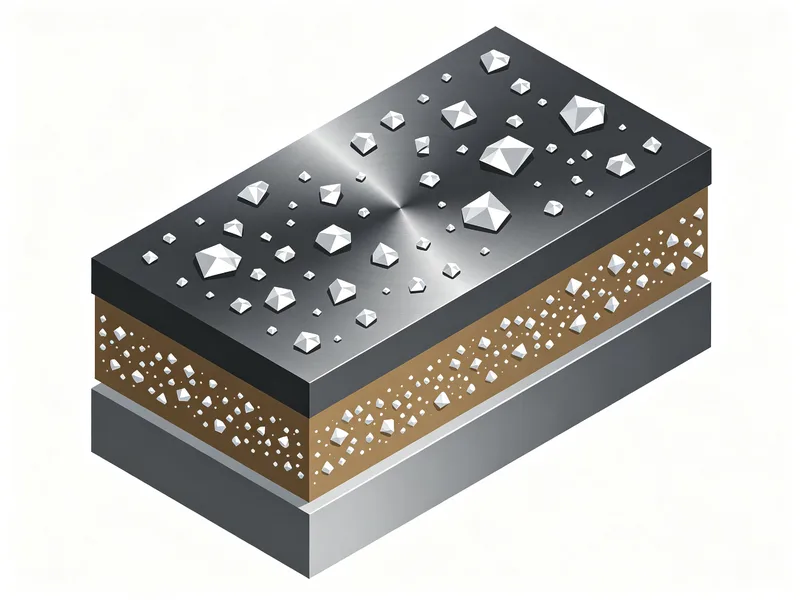
多层结构在相同金刚石总成本下,比单层刀头提高锯片寿命20-30%。但需要在压制时精确配料和分层——工艺更复杂。
冷却与切割参数
正确选择金刚石,如无最佳切割参数也无法保证效果。主要参数:
- 锯片线速度:花岗岩25-35m/s,大理石和软石35-45m/s。速度过高使金刚石过热并导致石墨化;过低则增加振动和崩缺。
- 进给速度:花岗岩0.5-1.5m/min,大理石1.5-3.0m/min。进给过快导致冲击过载和刀头崩缺。
- 冷却:350-500mm干切片需8-15L/min水。水不仅冷却切割区,还排屑,防止磨屑对结合剂的研磨磨损。干切(无水)仅适用于带风冷和特软刀头的墙锯。
锯片金刚石选型检查表
- 确定石材类型及其莫氏硬度/研磨性。
- 按上表选择粒度(硬花岗岩30/40,瓷砖60/80)。
- 确定所需浓度(低为速度,高为寿命)。
- 热压和硬石材指定TI≥60%。
- 结合剂硬度与石材研磨性匹配(研磨性石材用硬结合剂,硬石材用软结合剂)。
- 订购2-3个刀头试生产并进行生产试验。
与替代磨料对比:何时不需要金刚石
金刚石是最硬的磨料(10000HV),但并非总是最经济的。对于非常软和高研磨性材料(石灰石、砂岩),碳化硅(SiC,3000HV)或锆刚玉有时更划算。金刚石过剩的情况分析:
- 软石灰岩和高研磨性大理石——金刚石被研磨过快消耗,最终SiC颗粒或金刚砂刀头寿命更长、成本更低。但这仅适用于一次性或季节性作业——连续生产金刚石仍划算。
- 切割质量比速度更重要的玻璃和陶瓷加工——这里金刚石不可替代,因为CBN和SiC会划伤表面。
结论很简单:在批量生产模式下加工硬研磨性材料(花岗岩、混凝土、瓷砖)时,金刚石刀头划算。对于软石一次性作业或维修队伍,SiC砂轮可能更经济。
实用结论:石材锯片金刚石粉末选型始终是切割速度和锯片寿命之间的权衡。最佳配置由石材类型(硬度和研磨性)决定,它决定了粒度、颗粒形状和结合剂硬度。始终在您的设备上测试2-3种粉末方案——实验室数据无法替代生产试验。
刀头结构与粒度选择
圆锯片刀头是复合体:金刚石粉由金属结合剂(胎体)固定。粒度按石材硬度选,结合剂硬度按石材研磨性选。软石(大理石)用较硬结合剂与大颗粒(30–50 μm):胎体磨损慢,保住大颗粒。硬而磨蚀的石材(花岗岩)用软结合剂与细粒(20–40 μm),使金刚石及时出刃、不"打滑"。
- 大理石/石灰岩:硬结合剂,30–50 μm。
- 花岗岩/石英岩:软结合剂,20–40 μm。