金刚石不仅仅是宝石。凭借独特的硬度(莫氏10级)、高导热性和化学稳定性,金刚石是不可替代的工业材料。超过95%的开采和合成金刚石用于工业。本文解析金刚石发挥关键作用的7大行业。
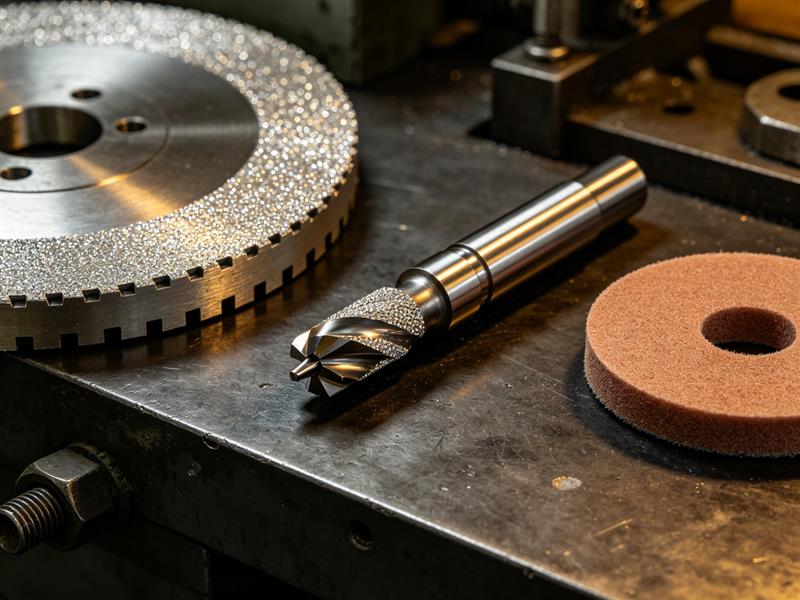
1. 切削工具
金刚石切割片和锯片是加工硬质和磨蚀性材料的主要工具,这些材料无法用普通高速钢或硬质合金工具切割。
- 石材加工:将花岗岩、大理石、砂岩、石英岩切割成板材和块料。金刚石绳锯和圆锯片实现精确切割,材料损耗最小。
- 建筑施工:拆除和维修中切割钢筋混凝土、沥青、砖。金刚石钻孔可实现无冲击钻孔。
- 玻璃和陶瓷加工:精确切割平板玻璃、微晶玻璃、铁氧体、半导体晶圆。
- 碳复合材料加工:碳纤维复合材料(CFRP)、硼纤维——这些材料会快速磨损普通刀具。
2. 磨削与精研
金刚石砂轮、研磨膏和悬浮液用于需要高表面光洁度和精确几何形状的精密加工。
- 刀具刃磨:硬质合金锯片、铣刀、钻头、车刀。金刚石砂轮可实现精确的切削刃几何形状。
- 硬质合金磨削:加工VK8、T15K6等牌号的零件,这些材料无法用普通磨料加工。
- 精研与抛光:在陶瓷、玻璃、金属零件上获得镜面表面。金刚石研磨膏可实现Ra < 0.01 μm的粗糙度。
- 光学加工:研磨和抛光光学玻璃和晶体(蓝宝石、CaF₂、ZnSe)制成的透镜、棱镜、窗口。
3. 钻探与勘探
金刚石取芯钻头和PDC钻头是在硬岩地层中进行地质勘探和矿产开采的主要工具。
- 地质勘探钻探:提取岩芯(岩石样品)以研究地质构造。金刚石取芯钻头实现高钻速和完整岩芯采取率。
- 油气钻探:PDC(聚晶金刚石复合片)钻头用于硬地层钻井。PDC钻头使用寿命是普通钻头的5-10倍。
- 矿山开采:用于矿山巷道掘进的钻杆和钻头。
- 建筑施工钻孔:在钢筋混凝土中金刚石钻孔,用于市政管线安装。
4. 金属拉丝
金刚石拉丝模——带有拉拔金属丝孔眼的模具。这是金刚石最古老的工业应用之一,自19世纪就已为人所知。
- 细丝生产:钢、铜、铝、金、铂丝。金刚石拉丝模可实现精确直径(低至0.01 mm)和高表面光洁度。
- 高耐磨性:金刚石拉丝模使用寿命是硬质合金模的100-200倍。这在细丝生产中至关重要。
- 电极生产:白炽灯和电极用钨丝、钼丝。
5. 电子与热管理
金刚石是已知最好的热导体(2000-2500 W/(m·K),是铜的5倍)。这一特性使金刚石在现代微电子领域不可替代,因为散热是一个关键问题。
- 大功率芯片散热:用于高功率晶体管和激光二极管散热的金刚石衬底和薄膜。
- 高压电子:功率模块和变流器用金刚石散热器。
- 传感器:用于恶劣环境和高温(高达1000°C)下工作的金刚石压力和温度传感器。
- CVD金刚石薄膜:沉积在硅衬底上以提高导热性。
6. 宝石加工
只有金刚石才能加工金刚石——这一独特特性自古以来就为人所知。金刚石砂轮、微粉和研磨膏是珠宝工厂的主要工具。
- 钻石切割:只有另一颗钻石才能切割钻石。金刚石砂轮和微粉是珠宝工厂的主要工具。
- 其他宝石加工:红宝石、蓝宝石、祖母绿、黄玉——全部使用金刚石工具加工。
- 珠宝抛光:金、铂、银最终抛光用金刚石研磨膏。
7. 医疗及其他特殊应用
- 手术器械:眼科显微手术和神经外科用金刚石手术刀。金刚石刀片具有原子级锋利度,可实现清洁切割和快速愈合。
- 轴承和密封件:用于高摩擦和恶劣环境下工作零件的金刚石涂层。
- 耐磨涂层:用于处理磨蚀性介质的泵零件、阀门、管道上的CVD金刚石涂层。
- 科学研究:金刚石对顶砧(diamond anvil cell)用于在极端条件下研究物质时产生高达400 GPa的压力。
- 声学换能器:高品质耳机和音响系统用金刚石振膜(高刚度确保精确的高频还原)。
金刚石是一种独特的材料,结合了其他任何物质都不具备的特性:最高硬度、最高导热性、化学惰性和光学透明性。正是这种结合使金刚石在现代工业中不可替代。
有趣的事实
- 工业金刚石占世界产量的95%,但仅占其价值的20%。
- 一个金刚石切割轮可加工的花岗岩是碳化硅轮的1000倍。
- 金刚石钻探每小时可钻进10-20米岩石,而普通钻探仅1-2米。
- 通过金刚石拉丝模拉出的最细丝直径为0.001 mm(1微米)。
- 金刚石手术刀已在眼科使用超过50年,在锋利度方面至今无可替代。
各行业所需粉末等级
| 行业 | 典型粒度 | 纯度等级 | 颗粒形状 |
|---|---|---|---|
| 刀具(PCD) | W5–W20 | PCD-grade ≤65 ppm | 球形 |
| 硬质合金磨削 | W7–W40 | 工业级 | 尖角 |
| 钻探(PDC钻头) | W5–W30 | PCD-grade | 球形 |
| 拉丝 | W10–W28 | 工业级 | 圆角 |
| 光学与半导体 | W0.5–W5 | ≤16 ppm | 球形 |
| 石材加工 | W20–W40 + mesh | 标准级 | 尖角 |
| 医疗 | W1–W10 | ≤16 ppm | 球形 |
此表为起点。具体配方需根据设备、压力和要求的粗糙度调整;另见相关行业文章。
金刚石为何取代传统磨料
直到20世纪中叶,主要磨料还是刚玉(Al₂O₃)和碳化硅(SiC)。它们的硬度为2000-3000HV,而金刚石为10000HV。这意味着在加工硬质合金(WC-Co,约1500-2000HV)、淬硬钢和陶瓷时,传统磨料几分钟就磨钝,而金刚石刃口保持时间长数十倍。对于含铁材料,金刚石有局限:高温下与铁反应(碳化物形成),因此磨钢用立方氮化硼(CBN)更有效。但对于有色金属、陶瓷、玻璃、石材和硬质合金,金刚石无可匹敌。
未来方向
前景上,金刚石微粉在新行业的需求正在增长:用于功率电子的SiC和GaN衬底抛光、金刚石热沉制造、防弹玻璃和红外传感器窗口的透明陶瓷磨削。这些应用要求超细粒度(W0.1-W1)和高纯度(≤5ppm),推动HPHT合成和亚微米粉末分级技术发展。
为特定行业选择供应商时,务必索取您计划用途的COA:此前用于PCD刀具的粉末并不总适合SiC衬底抛光。供应商在您细分领域的经验比最低价更重要。
行业与典型粒度——汇总表
| 行业 | 工艺 | 粒度 |
|---|---|---|
| 机械制造 | 磨削 | 8–30 μm |
| 电子 | 晶圆抛光 | 0.25–3 μm |
| 光学 | 精抛 | 0.5–2 μm |
| 油气 | PDC 钻头 | 2–30 μm |
| 建筑 | 石材切割 | 20–50 μm |