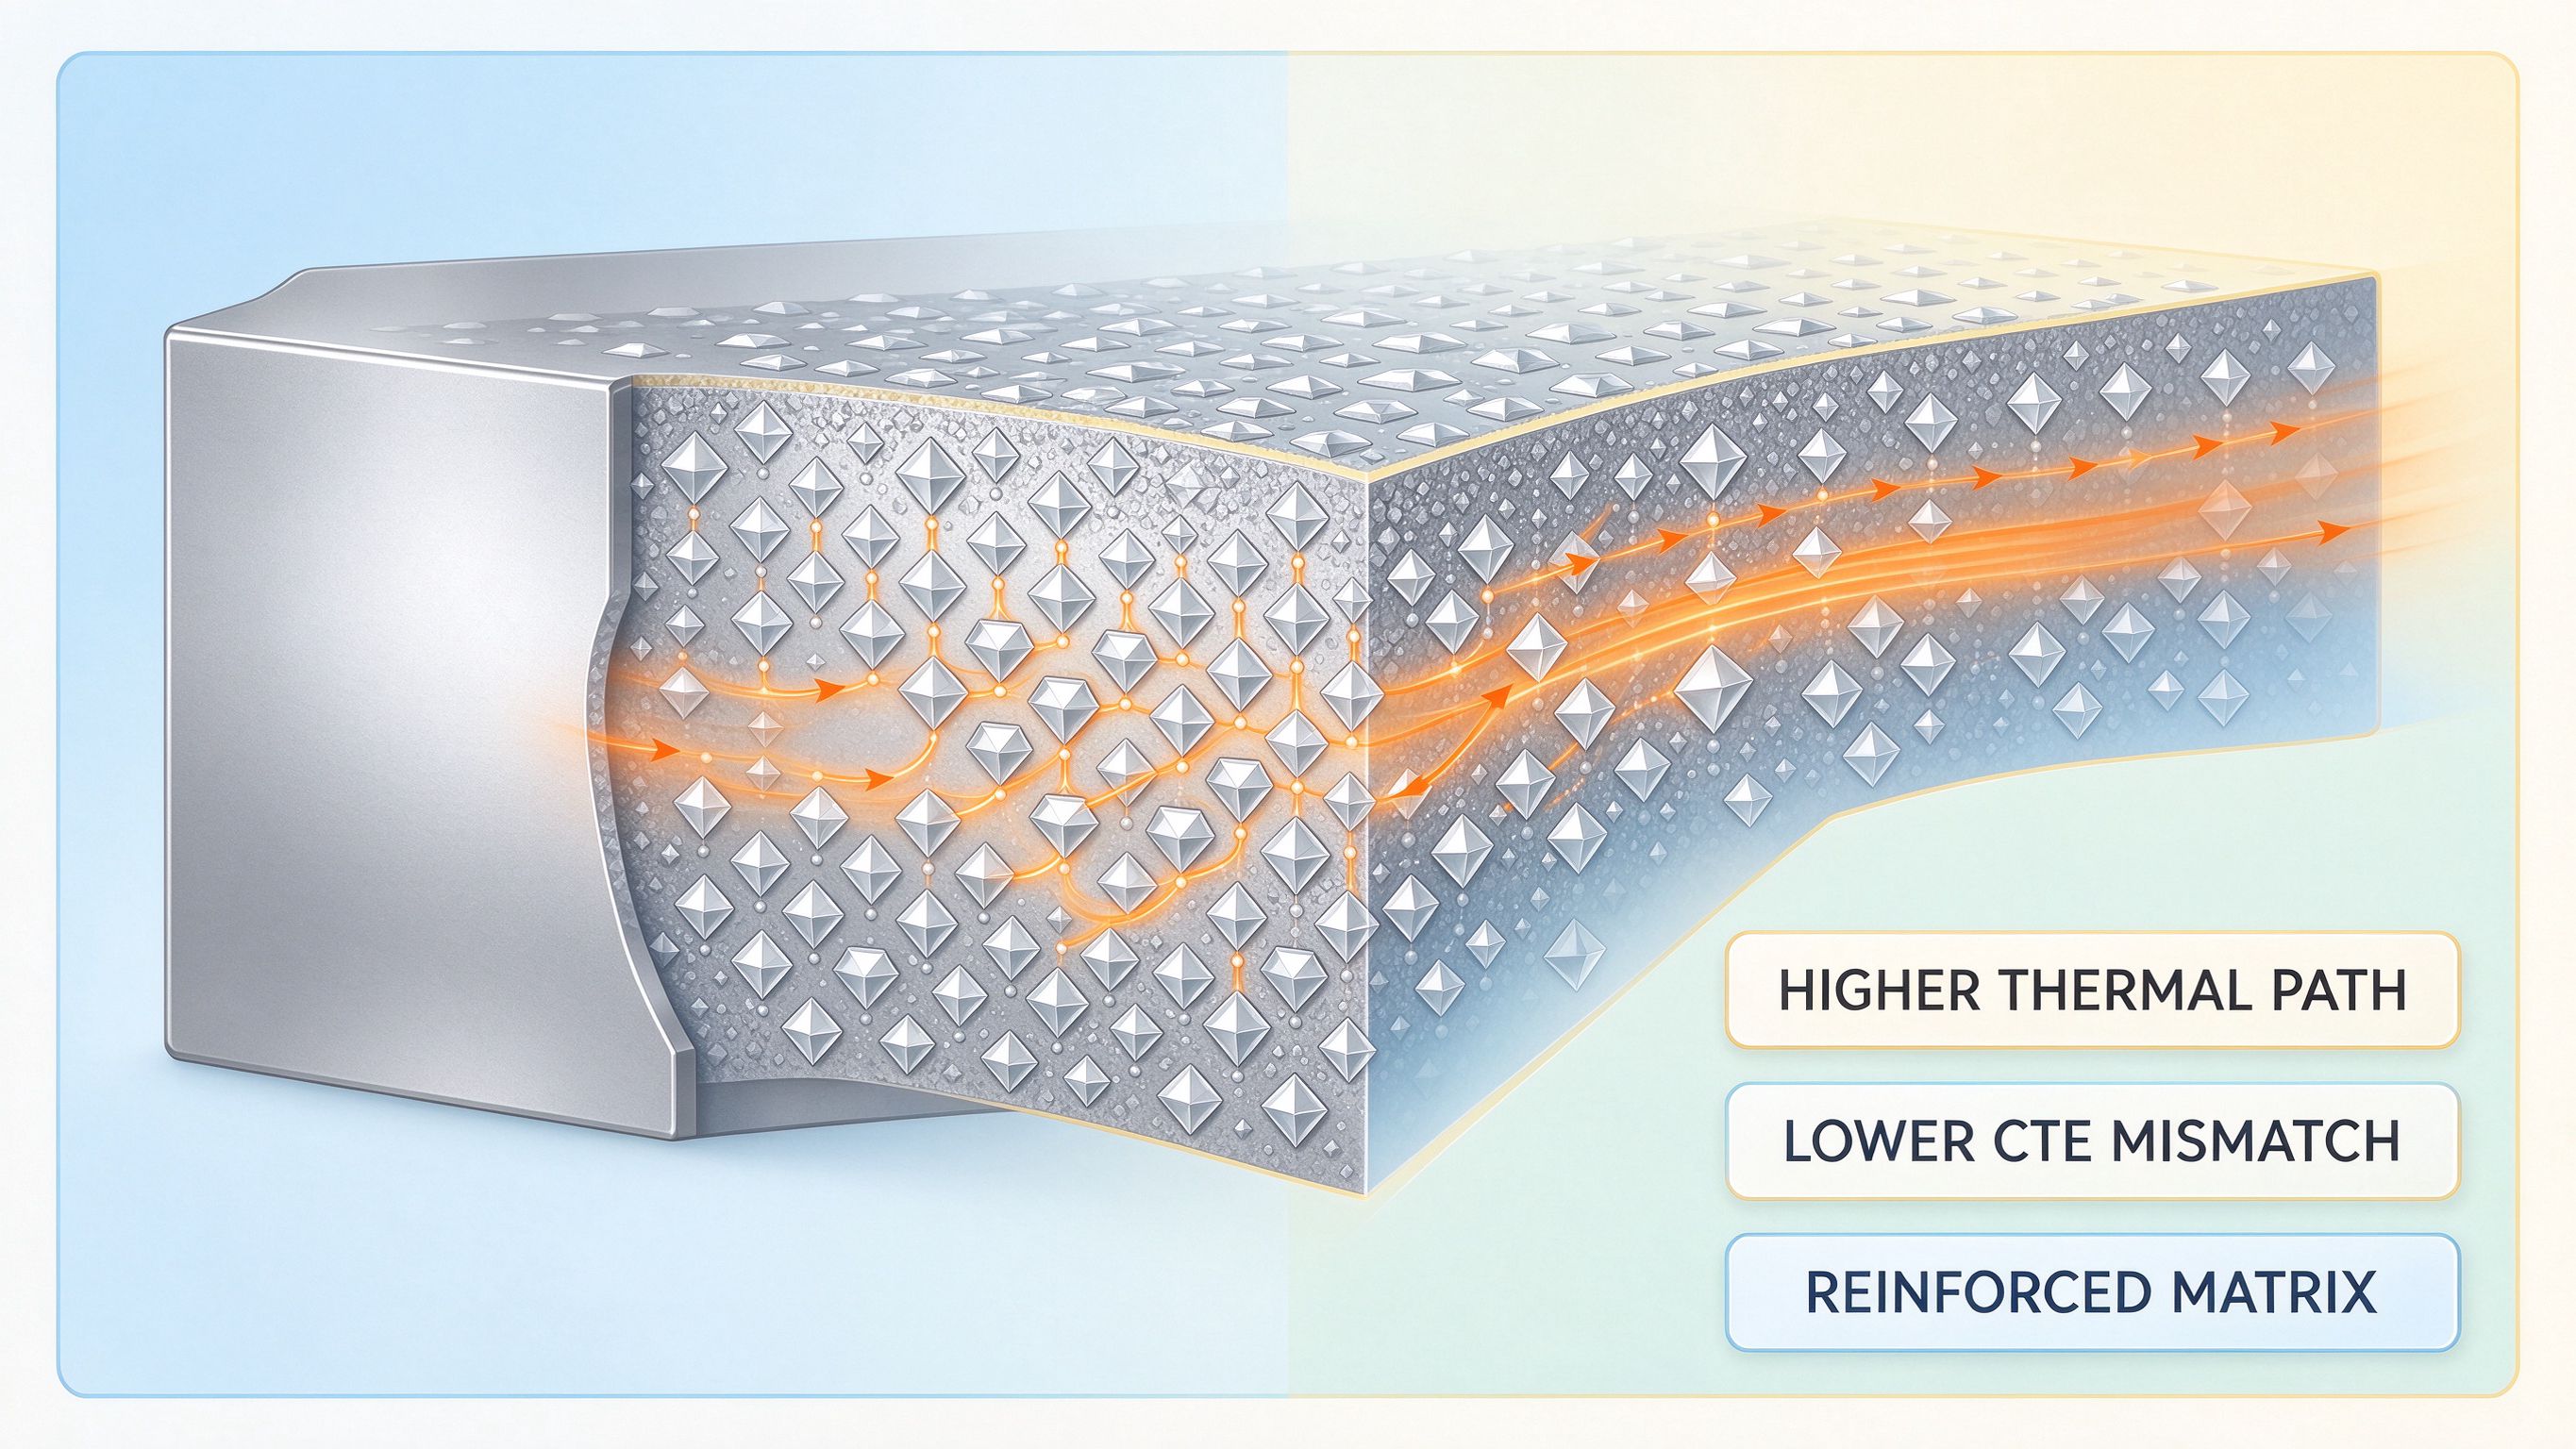
含金刚石填料的金属与陶瓷复合材料承诺热导率是纯金属和陶瓷无法企及的。但实践中金刚石的高热导率很少能"抵达"成品:理想计算与真实复合热导率之间的差距几乎总是藏在两处——金刚石与基体的界面,以及颗粒堆积。本文解释微粉如何变成可用的导热基体、为何没有碳化物涂层高数值只停留在纸上,以及哪些粉末参数决定最终热导率。
⚠️ 本文为构建金刚石填充高导热复合材料原理的技术解析。DIAMTECH 供应 PCD 级(≤20μm)微粉并按需提供粗粒度;具体基体与涂层配方属于您自身的技术范畴。
从金刚石填料到基体:界面的作用
金刚石化学惰性:铜、铝及多数陶瓷都不润湿其表面。当热需从基体传入金刚石颗粒时,未润湿边界出现热阻。金刚石体积分数越高,"死"边界面积越大——不干预则填料高热导率不生效。解决方案是中间层:在金刚石表面镀碳化物形成金属(Ti、Cr、W、Zr),退火形成薄碳化物(TiC、Cr3C2、WC),一侧与金刚石化学结合、另一侧被基体良好润湿。典型厚度 200nm 至 1μm。正是这层把零散颗粒变成连续导热网络。
颗粒堆积:为何形状与分布决定一切
复合热导率不仅取决于金刚石比例,还取决于颗粒堆积。晶形良好、近球形的颗粒堆积更密,可在不增残余孔隙的前提下提高金刚石比例。尖锐片状颗粒造成咬合、增孔隙、拉长绕行热路。因此复合材料要的不是单纯尺寸,而是形状经过筛选的窄分布。常见做法是双峰混合:大颗粒建骨架、小颗粒填缝隙,把金刚石总比例推到单一粒度之上。对供应商这意味着不仅要控制中位径 D50,还要控制分布上端 D90。
决定热导率的粉末参数
| 参数 | 影响 |
|---|---|
| D50 / 粒度范围 | 决定键合线厚度与堆积;窄范围=可预测网络 |
| 晶形 | 球形/圆润堆积更密、孔隙更低 |
| 纯度 | 金属杂质=散射中心;目标≥99.9% |
| 涂层(Ti/Cr/W) | 润湿必需;厚度200nm-1μm |
基体成型方法
| 方法 | 优势 | 限制 |
|---|---|---|
| 高温高压法 | 致密度高、形成金刚石骨架 | 成本高、形状受限 |
| 熔体浸渗 | 接近全致密、高热导率 | 设备复杂 |
| 放电等离子烧结(SPS) | 周期快、晶粒细、致密度高 | 制品尺寸受限 |
为何要微粉而不只粗粒度
虽然金属散热件传统上用粗粒度(50-300μm),但微粉有自身作用。其一,在薄导热涂层和界面中,微米颗粒可形成几十微米厚的工作层,大颗粒根本放不下。其二,细粒度填充双峰堆积中大颗粒的间隙,提高金刚石总比例。其三,某些工艺(如打印或注浆成型)需要可流动悬浮液,微粉更易实现。实际结论:粗粒与微粉在同一配方中都必要,其配比是热导率工程计算的一部分。
复合材料用粉末的实际要求
并非所有金刚石粉都适合复合材料。关键是可预测性:若碳化物层厚度与成分逐批漂移,工艺员无法复现热导率。批量前请供应商提供:含 D10/D50/D90 的粒度证、晶形数据、纯度等级和涂层报告。第一步是 1kg 试单,其上同时验证润湿性和粉末在您烧结循环中的表现。批量生产时锁定配方与原料批次,让第五批复现首批试批。
简要结论
用金刚石粉构建高导热基体依靠三根支柱:碳化物涂层实现润湿、精心设计的(双峰)堆积、以及可预测的粉末参数(D50/D90、晶形、纯度)。没有界面层,即使金刚石比例最高也得不到预期热导率;没有窄分布,部分填料不参与建网。我们供应 PCD 级微粉与粗粒度,纯度和粒度受控、批批附报告。从 1kg 试单起步,在您的工艺线上验证粉末表现。