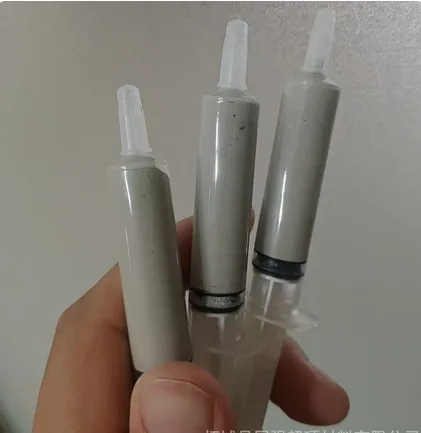
金刚石研磨膏是手工和半自动抛光最常用、最有效的工具之一。材料去除率和表面质量取决于膏体组成、金刚石粉浓度和粒度选择。本文解析金刚石研磨膏的组成、分类、不同材料的选择和正确使用方法。
金刚石研磨膏的组成
金刚石研磨膏由四个主要成分组成:
- 磨料——金刚石微粉—-30wt%),粒度决定去除率和光洁度
- 载体——凡士林、石蜡、硅油、聚乙二醇(PEG)、水。决定稠度和润滑性能
- 润滑剂——油酸、硬脂酸、脂肪酸。减少摩擦,防止划痕
- 表面活性剂——改善金刚石颗粒的润湿性和分散性
金刚石研磨膏的分类
| 分类 | 类型 | 特点 | 应用 |
|---|---|---|---|
| 按载体 | 油性(凡士—石蜡) | 粘稠、难清洗 | 金属、手工抛光 |
| 水溶性(PEG/水) | 易清洗、干净 | 光学、半导体、蓝宝石 | |
| 硅基(硅油) | 高润滑、耐热 | 高温抛光 | |
| 按浓度 | 高浓度(20-30%) | 快速去除、粗磨 | 粗加工 |
| 中浓度(10-15%) | 通用 | 半精抛、精磨 | |
| 低浓度(3-8%) | 表面光洁、去除慢 | 终抛 |
不同材料的粒度选择
| 材料 | 粗抛 | 半精抛 | 终抛 | 超精抛 |
|---|---|---|---|---|
| 淬火钢 | W28–W20 | W14–W10 | W7–W5 | W3–W1 |
| 硬质合金 | W20–W14 | W10–W7 | W5–W3 | W2.5–W1 |
| 光学玻璃 | W14–W10 | W7–W5 | W3–W1.5 | W1–W0.5 |
| 蓝宝石 | W20–W14 | W10–W7 | W5–W3 | W2.5–W1 |
| 陶瓷 | W28–W20 | W14–W10 | W7–W5 | W3–W1.5 |
| 宝石 | W20–W14 | W10–W7 | W5–W3 | W2.5–W0.5 |
| SiC晶圆 | W10–W7 | W5–W3 | W2.5–W1 | W0.5–W0.2 |
正确的研磨膏抛光技术
- 表面准备:清除上一道膏体和污物,确认无上一道的深划痕
- 涂膏:在抛光盘(毛毡、皮革)或工件上涂薄而均匀的一层。不要涂太多——过量膏体降低效率
- 抛光:轻而均匀的压力,圆周—字形运动。不断变换工件位置以均匀去除。不要用力压——会导致局部过热和划痕
- 检查:定期停止,清洁表面,用放大镜或显微镜检查。出现划痕——回到上一级粒度
- 清洁:抛光后彻底清除工件和抛光盘上的膏体残留。油性——溶剂(白电油、异丙醇)。水溶性——肥皂水
抛光常见错误
- 跳级太快——深划痕未去除,终抛时显现
- 压力过大——过热、膏体烧焦、颗粒压入造成划痕
- 膏体或抛光盘污染——异物(灰尘、氧化皮)造成划痕
- 使用过期膏体——金刚石颗粒破碎,失去切削能力
- 载体选择错误——光学件用油性膏体残留难清洗
逐级降粒度的原理
抛光是阶梯,不是一跳到底。每级粗粒度都会留下自身的破坏痕,下一级要做的就是去除这道痕而非整体去料。跳级时粗粒划痕被细粒盖住,终检时才暴露,返工已晚。实用规则:每级粒度约收——倍,做到上一级痕迹消失即停。别贪一步出光——粗粒上求快,往往要返工两遍。
载体为何比想象中重要
客户常按金刚石含量和每克价比膏体,却忽略载体,而它决定活儿干得有多干净。凡士林油性基在钢上润滑好,在光学件或硅片上却留下难洗、易花的膜。水溶性PEG基清水即可冲净,适合终面绝不容残留的场合。硅基在高速下保润滑,但需独立清洗路线,因残硅妨碍后续镀膜。请按材料和抛光后的清洗方式选载体。
膏体常见问题
稠膏能用溶剂稀释吗?
技术上可以,但你改变的不只是粘度,还有厂商为分散磨粒调好的载体/润滑配比。更稳妥是直接订所需稠度的膏(水溶或油性)。现场稀释常导致结块和涂布不匀。
膏里微粉好不好怎么看?
看终面表现。干净窄分布的微粉给出均匀光泽,不出现过渡不掉的个别深划。若W1级仍不断冒出稀少宽痕,说明大粒没筛净。应要求供应商控制粒度上端。
同一粒度为何结果不一?
因为起作用的不仅是牌号数字,还有与抛光盘的配合、压力、温度和洁净度。多数波动来自盘上残留前级膏体,或压力过大。记台账:粒度、时间、压力、盘况,异常就容易抓。
简要结论
金刚石研磨膏是系统:窄分布微粉、按材料选载体、逐级换粒度。涂太厚、压太重、跳级,都会把好粉的优势吃掉。稳定生产应按固定工艺路线订膏,而非凭感觉。我们供W0.5至W40全标准粒度微粉,逐批附粒度报告,W5/W10/W20现货48小时发。1 kg 起的试单可在批量前于你自己的抛光盘上验证分散性和终面。
选什么浓度
膏中金刚石浓度是在速度与光洁度之间做权衡。百分之二十至三十的高载量去除材料更快,却在终面留下更深的微起伏,后续更难抚平。百分之三至八的低载量较慢,却能在薄层上抛到镜面,且嵌入颗粒风险更小。粗抛宜用高浓度粗粒膏,向终面同时降低粒度与含量。别指望一管通用:同一膏无法在粗抛时快、在镜面时稳。在工艺路线中配置两到三种不同浓度的膏,可缩短总精抛时间。